Tôlerie industrielle : du pliage au soudage
Une pièce de tôlerie ne naît pas d’un seul geste. Entre la tôle plate sortie de découpe et le sous-ensemble peint prêt à monter, la matière passe par une succession d’opérations qui obéissent chacune à ses propres règles. La tôlerie industrielle, du pliage au soudage, forme une chaîne où chaque maillon contraint le suivant : un pli mal placé rend une soudure inaccessible, une soudure mal séquencée déforme une géométrie pourtant juste au départ.
Ce parcours mérite d’être compris par ceux qui conçoivent les pièces autant que par ceux qui les fabriquent. Les décisions les plus coûteuses se prennent au bureau d’études, souvent sans que leur impact atelier soit visible sur l’écran. Voici comment se déroule concrètement cette chaîne, avec les ordres de grandeur qui permettent de dialoguer utilement.
Tôlerie industrielle : du pliage au soudage, la chaîne au complet
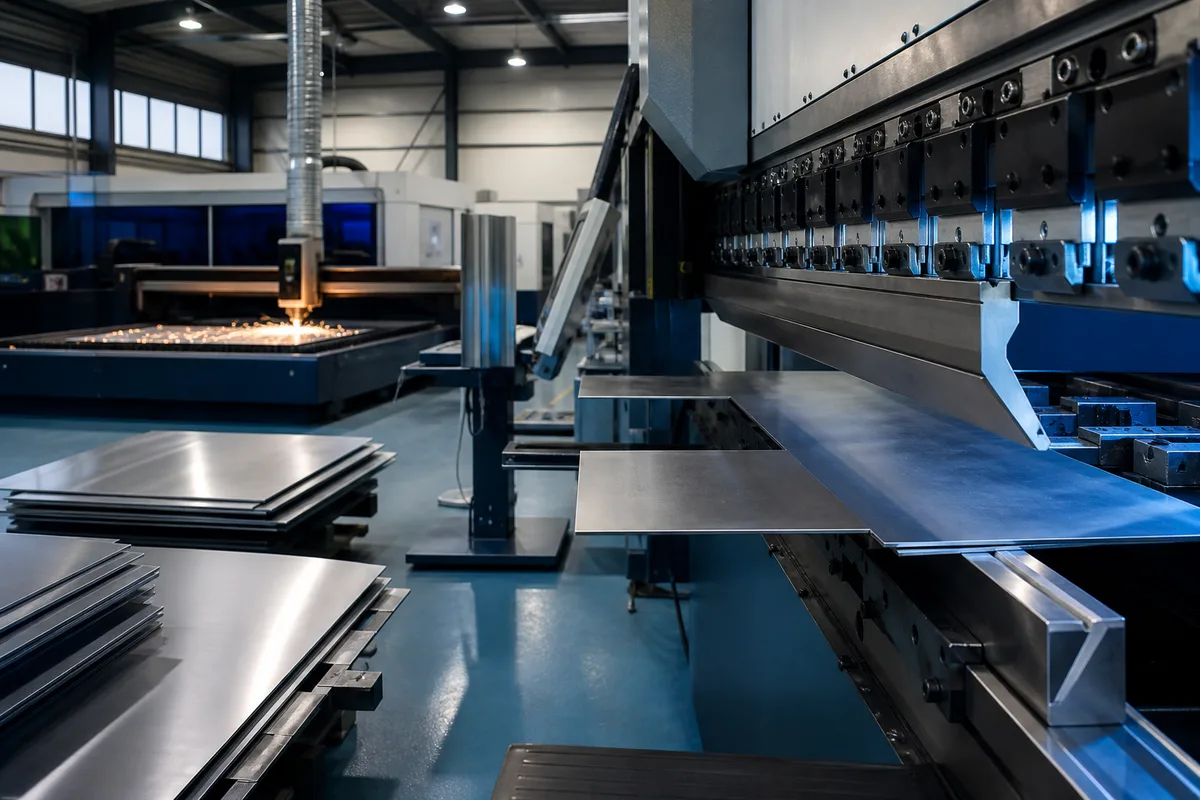
Le cycle type comporte cinq grandes étapes. La découpe ouvre les contours et perce les passages. Le pliage donne le volume. L’assemblage réunit les éléments par soudage, rivetage ou vissage. La finition traite la surface. Le contrôle valide enfin les cotes fonctionnelles. Certaines pièces ajoutent du taraudage, de l’insertion d’écrous à sertir ou du roulage.
L’ordre n’est jamais indifférent. Les trous se percent presque toujours à plat, avant pliage, car un perçage sur pièce pliée demande un montage spécifique. Les inscriptions gravées suivent la même logique. À l’inverse, certains taraudages se pratiquent après pliage pour éviter la déformation du filet. La séquence retenue conditionne le temps passé et le prix final.
La qualité de la découpe initiale se répercute sur toute la suite. Un chant oxydé demandera un ponçage avant peinture, un chant conique compliquera l’accostage de deux pièces à souder. Les paramètres qui gouvernent cette étape sont détaillés dans l’analyse des sources laser fibre et CO2, dont le choix influence directement le travail des postes en aval.
Le pliage : la géométrie se joue en amont
Presse plieuse et outillage
Une presse plieuse écrase la tôle entre un poinçon descendant et une matrice en V. L’ouverture de ce V détermine à la fois l’effort nécessaire et le rayon obtenu au fond du pli. La pratique courante retient une ouverture comprise entre six et dix fois l’épaisseur de la tôle, ce qui donne un rayon intérieur voisin de l’épaisseur travaillée sur acier doux. Réduire ce V augmente l’effort, marque la matière et peut la fissurer.
Le tonnage de la machine limite la longueur pliable dans une épaisseur donnée. Une presse de 100 tonnes plie confortablement de la tôle fine sur trois mètres, beaucoup moins bien de la tôle épaisse sur la même longueur. Les butées arrière motorisées, elles, positionnent la tôle avec une répétabilité de l’ordre du dixième de millimètre sur les équipements récents.
Développé et retour élastique
Une tôle pliée s’allonge : la fibre extérieure s’étire, la fibre intérieure se comprime, et la longueur développée à plat n’est jamais la somme des cotes extérieures. Le calcul fait intervenir un coefficient, souvent appelé facteur K, qui situe la fibre neutre dans l’épaisseur. Une erreur sur ce développé produit une pièce fausse alors que le programme de découpe était juste, d’où l’importance d’un dialogue précis sur les valeurs retenues.
Le retour élastique complète le tableau. Après relâchement de l’effort, la tôle revient partiellement en arrière. Le phénomène s’accentue sur les nuances à haute limite d’élasticité, sur l’inox et sur certains alliages d’aluminium. Les ateliers compensent en surpliant légèrement, valeur établie par essai sur chute de la même coulée. Un changement de fournisseur de tôle peut donc suffire à décaler des angles pourtant maîtrisés jusque-là.
L’ordre des plis mérite enfin un mot. Sur une pièce à quatre ou cinq plis, chaque opération modifie l’encombrement de la tôle et l’accès des outils. Une gamme mal ordonnée aboutit à une pièce qui bute contre le tablier de la presse au dernier pli, ou dont l’aile déjà formée empêche le positionnement contre les butées. Les logiciels de préparation simulent aujourd’hui cette séquence et signalent les collisions, mais la vérification humaine garde son utilité sur les géométries fermées. Cette gamme conditionne aussi le nombre de changements d’outils, poste de temps très concret sur les petites séries.
Règles de conception à connaître
| Point de vigilance | Ordre de grandeur usuel | Conséquence si négligé |
|---|---|---|
| Aile minimale d’un pli | Environ quatre fois l’épaisseur | La tôle glisse dans le V, pli irrégulier |
| Distance trou vers pli | Deux à trois fois l’épaisseur | Le perçage se déforme en ovale |
| Rayon intérieur | Voisin de l’épaisseur | Fissuration sur nuances peu ductiles |
| Sens de laminage | Plier de préférence en travers | Amorce de rupture sur la fibre extérieure |
| Accès outil | À vérifier sur pièce fermée | Pli impossible sans outillage dédié |
Ces repères ne remplacent pas l’avis d’un plieur, mais ils évitent les impasses les plus fréquentes. La question de l’accès mérite une attention particulière : une pièce en U profond, un caisson refermé sur lui-même ou une patte pliée vers l’intérieur peuvent devenir irréalisables malgré un dessin séduisant à l’écran.
L’assemblage : choisir le bon procédé de soudage
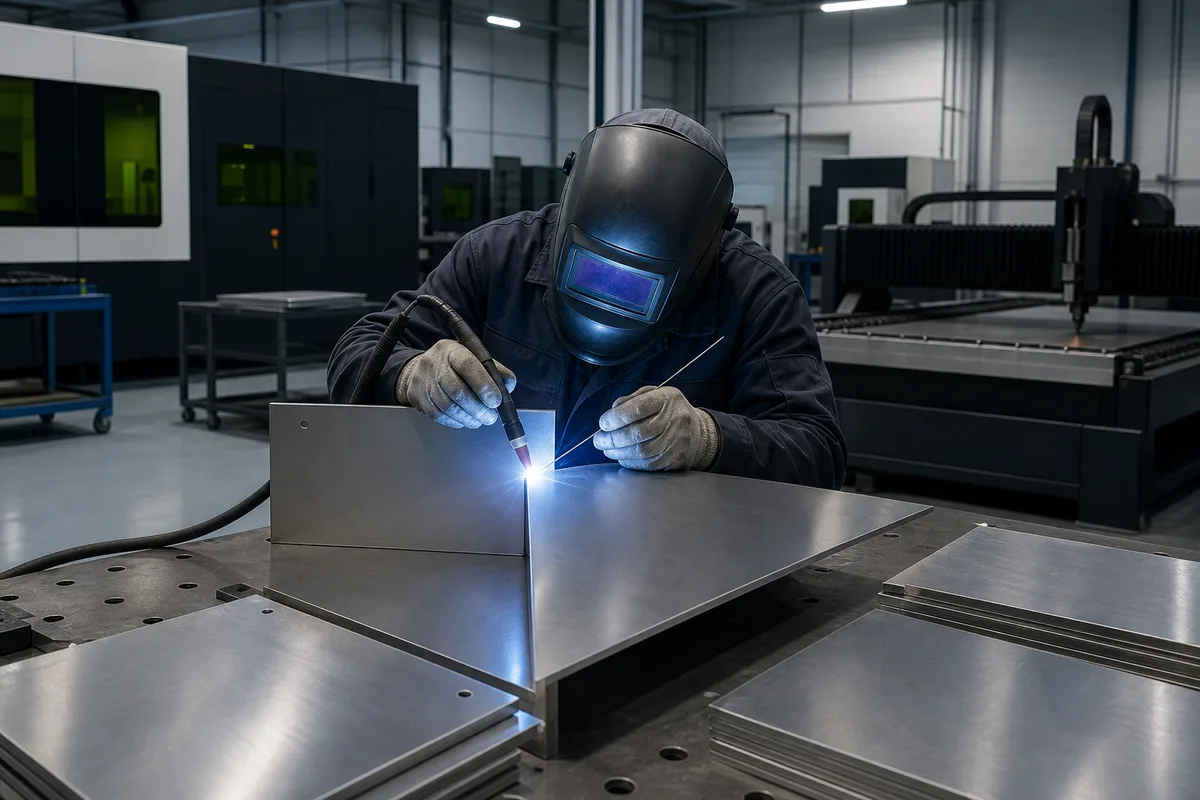
Trois familles dominent la tôlerie courante. Le soudage à fil fusible sous protection gazeuse, connu sous les appellations MIG et MAG, offre un débit élevé et convient aux épaisseurs moyennes. Le soudage à électrode de tungstène, dit TIG, produit un cordon plus fin et plus propre, particulièrement adapté à l’inox et à l’aluminium, au prix d’une vitesse plus faible. Le soudage par résistance par points, enfin, assemble les tôles fines superposées en série, sans métal d’apport.
Le soudage laser s’est ajouté à cette panoplie sur les productions à forte cadence. Il apporte une pénétration profonde avec une déformation très réduite, mais exige un accostage rigoureux : les jeux tolérés se comptent en dixièmes de millimètre, ce qui reporte l’exigence sur les étapes amont.
Le choix du procédé dépend aussi de ce que la pièce subira ensuite. Un cordon destiné à rester visible sur un ensemble laqué se meule et se ponce, opération longue qui justifie parfois un procédé plus lent mais plus propre dès le départ. À l’inverse, un assemblage caché dans une structure porteuse privilégie le débit. La préparation des bords entre dans la même logique : un chanfrein ouvert facilite la pénétration sur forte épaisseur, tandis qu’un bord droit suffit en tôlerie fine. Le pointage préalable, souvent expédié, décide en réalité de la géométrie finale de l’ensemble.
La déformation thermique reste l’ennemi principal. Un cordon refroidit, se contracte, et tire la pièce vers lui. Les parades sont connues : pointage régulier avant cordon continu, soudage alterné en sauts de puce, bridage sur montage rigide, répartition symétrique des apports de chaleur. Un ensemble mécanosoudé bien séquencé sort dans ses cotes ; le même ensemble soudé de proche en proche peut se vriller de plusieurs millimètres.
Les cadres normatifs encadrent les productions sensibles. Les structures métalliques destinées au bâtiment relèvent de la série de normes EN 1090, avec des classes d’exécution graduées selon les conséquences d’une défaillance. La qualification des soudeurs et celle des modes opératoires y répondent à des référentiels distincts. Ces exigences relèvent d’un autre univers que la tôlerie d’habillage, et elles se vérifient toujours avant de lancer une consultation.
Finitions et contrôle : le dernier tiers du coût
La surface finale suppose une préparation. Le grenaillage décape et crée une rugosité favorable à l’accroche. L’ébavurage, manuel ou par bande abrasive, supprime les arêtes vives, question de sécurité autant que d’aspect. Les trois voies de protection les plus employées se répartissent ainsi.
| Finition | Principe | Domaine d’emploi |
|---|---|---|
| Thermolaquage | Poudre appliquée par électrostatique, cuisson au four | Aspect soigné, large choix de teintes |
| Galvanisation à chaud | Immersion dans un bain de zinc en fusion | Extérieur, structures exposées |
| Anodisation | Oxydation contrôlée par voie électrolytique | Aluminium uniquement |
Le contrôle dimensionnel clôt le cycle. Les constructions soudées obéissent à des tolérances plus larges que les pièces usinées, ce qui déroute parfois les concepteurs venus de la mécanique de précision. Exiger le centième sur un ensemble mécanosoudé conduit à un usinage de reprise après soudage, opération légitime mais qu’il faut prévoir et chiffrer.
Le plan gagne donc à distinguer explicitement les cotes fonctionnelles des cotes indicatives. Deux ou trois dimensions commandent réellement le montage : un entraxe de fixation, une hauteur d’appui, un aplomb. Le reste peut vivre avec les tolérances générales propres aux constructions soudées. Cette hiérarchisation, qui coûte quelques minutes au bureau d’études, oriente le fabricant vers les bons moyens de contrôle et lui évite de sécuriser toutes les cotes au même niveau d’exigence. Sur un ensemble complexe, l’écart de prix entre un plan hiérarchisé et un plan uniformément serré atteint sans difficulté vingt pour cent.
Côté budget, les repères observés sur le marché français en 2026 situent l’heure de pliage entre 55 et 95 euros, l’heure de soudage entre 50 et 90 euros selon la qualification demandée, et l’outillage spécifique de pliage entre 300 et 2 000 euros lorsqu’une forme sort de l’ordinaire. Le coût de finition représente fréquemment un tiers du prix d’une pièce peinte, proportion largement sous-estimée en phase de conception.
La logique change selon le volume produit : une pièce unique supporte mal l’amortissement d’un montage de soudage, alors qu’une série le rentabilise dès quelques dizaines d’exemplaires. Cette bascule est développée dans la comparaison entre production unitaire et production en série.
Reste une frontière souvent floue pour les non-spécialistes : celle qui sépare la tôlerie du travail des fortes épaisseurs et des formes roulées. Les deux métiers partagent des postes et du vocabulaire, mais pas les mêmes machines ni les mêmes qualifications, comme le détaille le tour d’horizon de ce que recouvre réellement la chaudronnerie.