Norme EN 1090 : ce qu'elle exige des ateliers métal
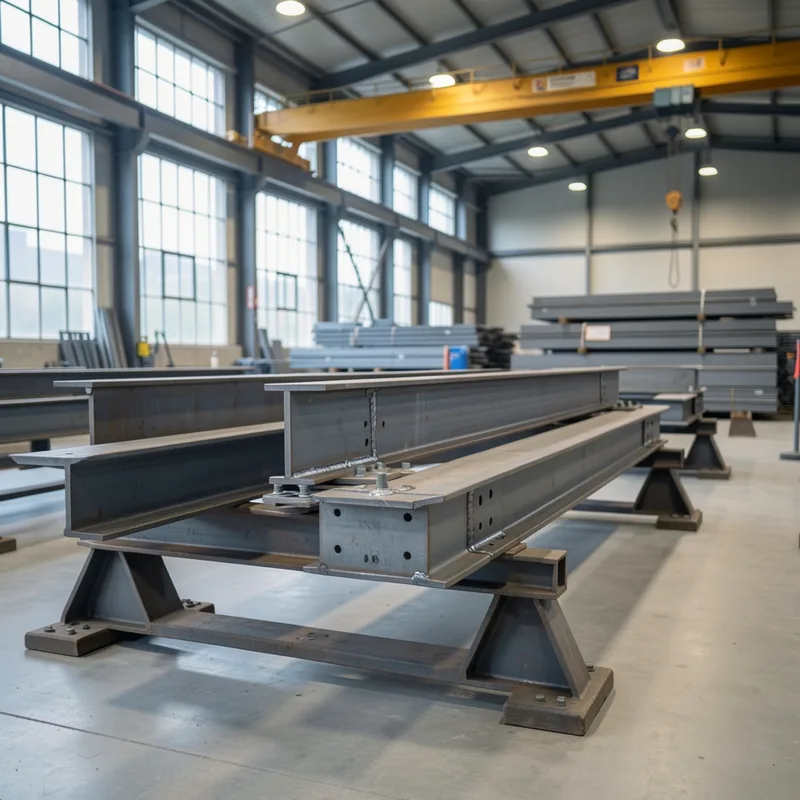
La norme EN 1090 encadre la fabrication des éléments de structure en acier et en aluminium. Elle conditionne leur marquage CE : sans certification du contrôle de production en usine par un organisme notifié, un atelier ne peut pas mettre ces composants sur le marché européen. Trois textes principaux, quatre classes d’exécution, un dossier de preuves à tenir.
Le sujet paraît administratif. Il est structurant : un donneur d’ordres qui commande une charpente, une passerelle ou un châssis mécanosoudé porteur engage sa propre responsabilité s’il installe des composants dépourvus de déclaration. Et la certification ne s’improvise pas en quinze jours, ce qui creuse un écart durable entre les ateliers qui l’ont obtenue et les autres.
Ce que la norme EN 1090 couvre, et ce qu’elle laisse de côté
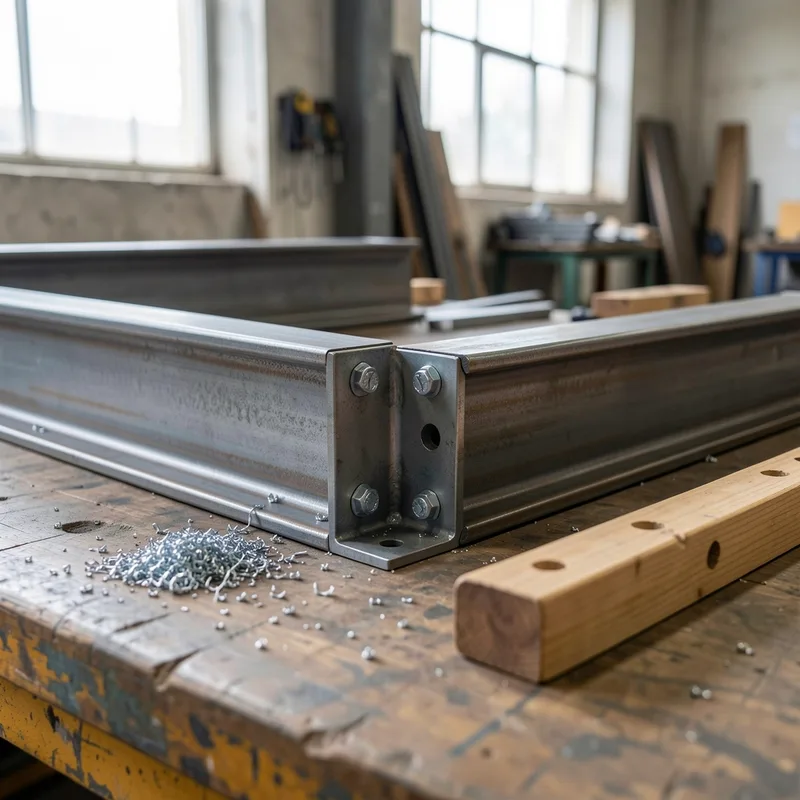
Exécution : le mot recouvre tout ce qui va de la réception de la matière à la livraison du composant fini. Débit, perçage, formage, soudage, assemblage, traitement de surface, contrôles associés. Le dimensionnement de la structure relève d’un autre corpus, celui des Eurocodes, qui tranche les sections et les assemblages avant que le premier coup de laser ne parte.
La frontière avec les produits sidérurgiques mérite d’être posée. Une tôle, une poutrelle ou un tube sortent de l’aciérie avec leurs propres références de produit et leur propre documentation. L’EN 1090 prend le relais dès qu’un atelier les transforme en composant destiné à supporter des charges dans un ouvrage.
Le périmètre touche donc une part importante du travail quotidien en tôlerie et en chaudronnerie, dès que la pièce assume une fonction porteuse :
- charpentes, ossatures et fermes métalliques
- passerelles, escaliers, garde-corps et platelages
- supports de machines, bâtis et châssis mécanosoudés porteurs
- éléments d’ossature secondaire fixés sur la structure principale
Une cuve, un carter ou une gaine de ventilation ne basculent pas dans le même régime. C’est la fonction porteuse qui déclenche l’obligation, pas le procédé employé ni l’épaisseur travaillée. Cette ligne de partage traverse souvent un même atelier, qui produit les deux familles avec les mêmes machines, sujet déjà abordé dans ce que recouvre réellement le métier de chaudronnier.
EN 1090-1, EN 1090-2, EN 1090-3 : la répartition des rôles
Trois textes se partagent le travail, et les confondre coûte cher au moment de la consultation.
- EN 1090-1 fixe les exigences d’évaluation et de vérification de la constance des performances des composants structuraux. C’est la partie harmonisée, celle qui ouvre la porte au marquage CE.
- EN 1090-2 donne les exigences techniques d’exécution des structures en acier. L’édition en vigueur porte le millésime 2018.
- EN 1090-3 traite les structures en aluminium, avec ses tolérances propres et des procédés de soudage spécifiques.
La série s’est étoffée avec des parties dédiées aux éléments minces formés à froid, employés en couverture et en bardage. Un atelier certifié ne l’est jamais « pour l’EN 1090 » en bloc : son certificat vise un périmètre d’activité, un matériau et un site de production nommément désignés.
Le piège de la référence ISO 1090
EN 1090 est une norme européenne, portée par le Comité européen de normalisation. La graphie ISO 1090 circule pourtant dans des cahiers des charges et des annonces d’emploi, sans correspondre à une référence publiée. Une consultation qui réclame une certification ISO 1090 trahit un rédacteur qui a recopié sans vérifier. Le réflexe utile : demander la partie visée et la classe d’exécution attendue, deux informations qui ont une valeur contractuelle réelle.
Les classes d’exécution, du garde-corps au pont ferroviaire
Quatre classes d’exécution graduent le niveau d’exigence, de EXC1 à EXC4. EXC1 correspond aux éléments porteurs simples et faiblement sollicités. EXC4 vise les ouvrages dont la ruine entraînerait des conséquences majeures, les ponts en acier en fournissant l’exemple type. Entre les deux, EXC2 et EXC3 absorbent l’essentiel de la production courante des ateliers.
La classe ne se décide pas devant la machine. Elle se déduit en amont, au stade de la conception, à partir des conséquences d’une défaillance, de la nature des sollicitations en service, statiques ou de fatigue, et de la catégorie de production retenue.
Chaque niveau tire derrière lui une cascade d’exigences très concrètes :
- tolérances géométriques et de rectitude resserrées
- étendue et nature des contrôles non destructifs pratiqués sur les soudures
- niveau d’acceptation des défauts de soudure : la norme EN ISO 5817 sert de référence, avec le niveau de qualité B exigé en classe EXC3
- profondeur de la traçabilité matière et durée d’archivage du dossier
- niveau de qualification exigé des soudeurs et de la coordination en soudage
Quand la classe n’est pas spécifiée
Le silence d’un cahier des charges n’efface pas la question. À défaut de mention explicite, l’EN 1090-2 retient EXC2. Un atelier qui découvre en fin de fabrication que le client attendait EXC3 se retrouve avec des contrôles non destructifs étendus à mener sur des assemblages déjà peints, parfois déjà expédiés. Fixer la classe dès la consultation évite ce scénario, exactement comme la clarification du régime de production, unitaire ou répétitif, détaillée dans la comparaison entre prototype et série.
Le contrôle de production en usine, cœur du dossier
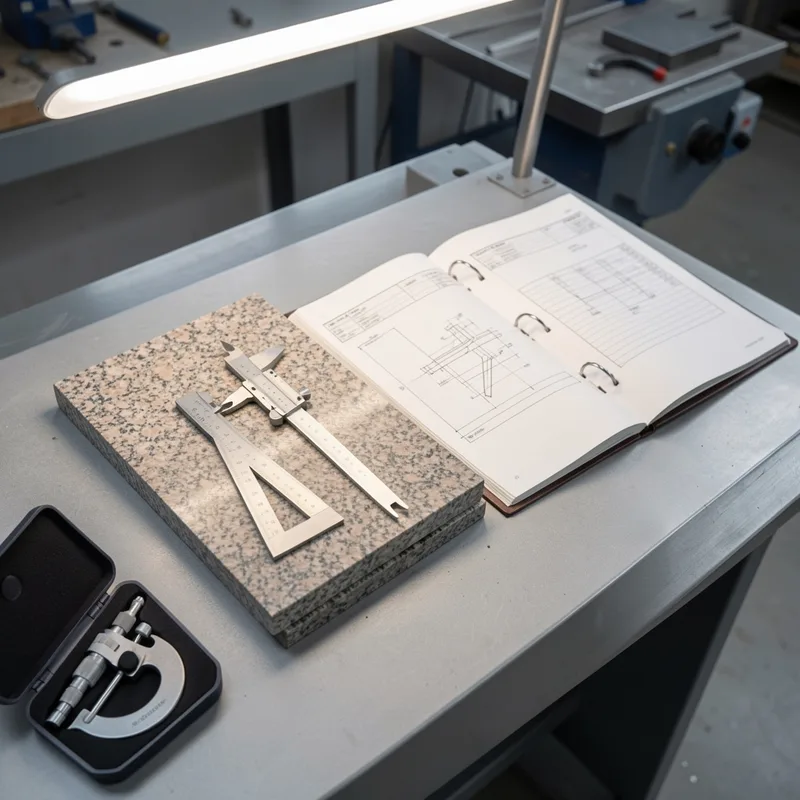
Le contrôle de production en usine forme la charnière du système. Un dispositif documenté, appliqué en continu, que l’entreprise construit elle-même, puis qu’un organisme notifié vient auditer avant de délivrer le certificat qui autorise le marquage.
Ce dispositif descend jusqu’à des sujets très matériels :
- réception des matériaux, vérification des documents de contrôle, traçabilité jusqu’à la pièce livrée
- étalonnage et suivi des moyens de mesure
- modes opératoires de débit, de perçage, de formage et de soudage
- traitement des non-conformités et suivi des actions correctives
- gestion des compétences et validité des qualifications individuelles
- archivage du dossier de fabrication
En France, le CTICM compte parmi les organismes notifiés du domaine, sous le numéro 1166 ; il accompagne les entreprises dans ce parcours depuis 2002 et détient une accréditation Cofrac depuis 2007. La première certification se compte en mois, rarement en semaines. Le gros du chantier consiste à écrire ce que l’atelier pratique déjà, puis à prouver que la pratique tient dans la durée, audit de suivi après audit de suivi. Dans une région de tradition métallurgique dense, cette exigence redessine progressivement le paysage des sous-traitants, comme l’illustre le panorama des filières métal des Hauts-de-France.
Soudage : la chaîne de qualifications derrière la certification
Le soudage concentre l’essentiel des exigences, parce qu’il crée une liaison qu’un simple examen visuel ne valide jamais complètement. L’EN 1090-2 impose un système de management de la qualité en soudage conforme à la série EN ISO 3834, placé sous l’autorité d’un coordonnateur en soudage dont les tâches et responsabilités relèvent de l’EN ISO 14731.
Quatre maillons composent cette chaîne :
- un descriptif de mode opératoire de soudage, le DMOS, qui fige les paramètres retenus
- un procès-verbal de qualification adossé à un essai mené selon l’EN ISO 15614-1
- des soudeurs qualifiés selon l’EN ISO 9606-1, avec des qualifications à maintenir valides
- des critères d’acceptation des défauts, référencés sur l’EN ISO 5817
Chaque maillon possède une date de validité et un domaine de couverture : épaisseurs, positions, nuances, procédés. Un mode opératoire qualifié sur acier de construction ne couvre pas l’inox austénitique. Une qualification de soudeur expirée fragilise tout le travail réalisé après l’échéance, y compris sur des pièces déjà livrées et conformes par ailleurs. La tenue de ce parc documentaire sépare les ateliers qui pilotent la norme de ceux qui la subissent, dans le prolongement de l’enchaînement des postes décrit dans le parcours d’une pièce de tôlerie industrielle.
Ce que le marquage CE change pour l’acheteur
Le marquage CE ne récompense pas une qualité supérieure. Il atteste que le fabricant a déclaré les performances de son produit selon un référentiel harmonisé et qu’il assume juridiquement cette déclaration. Confondre les deux conduit à des déceptions : deux composants marqués peuvent afficher des performances déclarées très différentes.
Le règlement (UE) n° 305/2011 du 9 mars 2011, qui a remplacé la directive européenne de 1989 sur les produits de construction, pose l’ossature juridique. Son article 4 impose au fabricant d’établir une déclaration des performances dès lors que le produit relève d’une norme harmonisée. Son article 8 précise que le marquage CE constitue le seul marquage attestant la conformité du produit aux performances déclarées. Son article 11 oblige à conserver la documentation technique pendant dix ans après la mise sur le marché.
La Commission européenne rappelle qu’une norme harmonisée est une norme européenne élaborée par le CEN, le Cenelec ou l’ETSI à la suite d’une demande de la Commission, et que ses références doivent être publiées au Journal officiel de l’Union européenne. Cette publication conditionne la présomption de conformité attachée au texte.
Le cadre bouge. Le règlement (UE) 2024/3110 du 27 novembre 2024, publié au Journal officiel de l’Union européenne le 18 décembre 2024, remplace celui de 2011 et introduit des obligations nouvelles sur la performance environnementale, l’information numérique et la surveillance du marché. Les fabricants de composants structuraux ont donc une veille réglementaire à tenir, en plus de leur veille normative.
Vérifier la certification d’un sous-traitant sans se faire piéger
Quelques vérifications rapides écartent la majorité des situations douteuses, sans expertise particulière.
- réclamer le certificat de constance des performances, daté, plutôt qu’une attestation rédigée par l’entreprise elle-même
- relever le numéro de l’organisme notifié émetteur et vérifier que le certificat court toujours
- lire la classe d’exécution couverte : un certificat limité à EXC2 ne vaut pas pour un ouvrage classé EXC3
- contrôler le périmètre matériaux, acier ou aluminium, ainsi que le site de production visé
- demander un exemple anonymisé de déclaration des performances et de dossier de fabrication
Les formulations qui ne prouvent rien
Trois phrases reviennent régulièrement sans rien démontrer. « Nous travaillons selon l’EN 1090 » décrit une intention, jamais un audit. « Certifié ISO 9001 » atteste un système de management de la qualité, sur un objet différent. « Nos soudeurs sont qualifiés » ne précise ni la norme de référence, ni les domaines couverts, ni les échéances. Une entreprise réellement certifiée transmet ses documents sans délai, parce qu’elle les maintient à jour pour ses propres audits de suivi. Ce réflexe documentaire s’intègre dans une méthode de sélection plus large, développée dans la grille de choix d’un sous-traitant métal.
Prochaine étape côté donneur d’ordres : reprendre les trois dernières consultations portant sur des ouvrages porteurs, y inscrire noir sur blanc la classe d’exécution attendue, et exiger le certificat à l’appui de chaque offre reçue. Côté atelier qui vise la certification, le chantier démarre par la rédaction du contrôle de production en usine et par l’inventaire des qualifications de soudage encore valides, un travail de plusieurs mois avant même de solliciter l’audit initial.