Chaudronnerie : ce que recouvre le métier
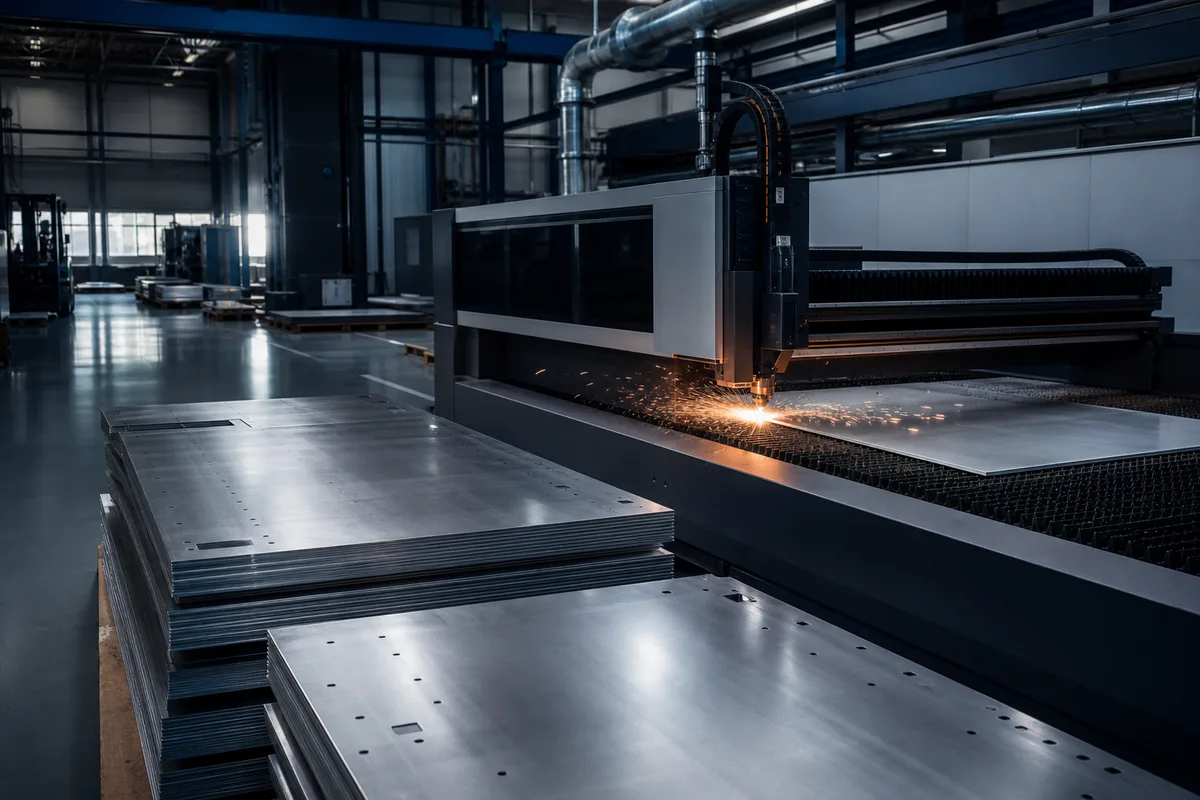
Le mot évoque encore le chaudron et le marteau, et cette image a la vie dure. Chaudronnerie : ce que recouvre le métier aujourd’hui n’a pourtant plus grand-chose à voir avec la forge d’autrefois. Le chaudronnier met en forme des tôles, des tubes et des profilés pour obtenir des volumes, des enveloppes et des ensembles capables de contenir, de canaliser ou de supporter. Il travaille des épaisseurs que la tôlerie fine ne touche pas, et raisonne en surfaces développées plutôt qu’en plis successifs.
La confusion avec la tôlerie reste fréquente, y compris chez des acheteurs industriels expérimentés. Les deux métiers partagent des postes, du vocabulaire et parfois des ateliers, mais ils ne mobilisent ni les mêmes machines, ni les mêmes qualifications, ni les mêmes contrôles. Cette frontière mérite d’être posée clairement, car elle détermine à qui adresser une consultation.
Chaudronnerie : ce que recouvre le métier au quotidien
Le chaudronnier fabrique des pièces creuses ou volumiques à partir de produits plats. Ses réalisations typiques comprennent les cuves et réservoirs, les silos, les trémies, les gaines de ventilation, les cyclones, les échangeurs, les charpentes tubulaires, les convoyeurs et les carters de machines. Le point commun tient dans la mise en volume : une surface plane devient cylindre, cône, sphère partielle ou forme composée.
Le métier repose historiquement sur le traçage, art de développer à plat une surface courbe. Développer un cône tronqué, une intersection de deux cylindres de diamètres différents ou une transformation carré vers rond relève de la géométrie descriptive. Les logiciels de conception ont automatisé ces calculs, mais la lecture d’un développé reste une compétence de terrain : elle permet de vérifier une aberration avant de gâcher une tôle forte.
Le second pilier tient à la maîtrise du comportement de la matière. Une tôle roulée s’allonge, revient, se voile ; un cordon de soudure sur une virole tire sur toute sa circonférence. Anticiper ces réactions avant de couper distingue le professionnel confirmé du bon exécutant. Sur les épaisseurs élevées, une erreur ne se rattrape pas au maillet.
Le montage constitue le troisième pilier, souvent invisible dans les descriptions du métier. Assembler une enveloppe suppose des montages de bridage conçus pour tenir la géométrie pendant la chauffe, des repères de positionnement pensés dès la découpe, et une chronologie de soudage établie à l’avance. Sur les grands ensembles, une partie du travail se déroule d’ailleurs sur le lieu d’exploitation, avec des contraintes d’accès, de levage et de sécurité qui n’ont plus rien à voir avec le confort d’un atelier. Cette dimension chantier explique une part des écarts de prix entre prestataires.
Les grandes opérations de formage
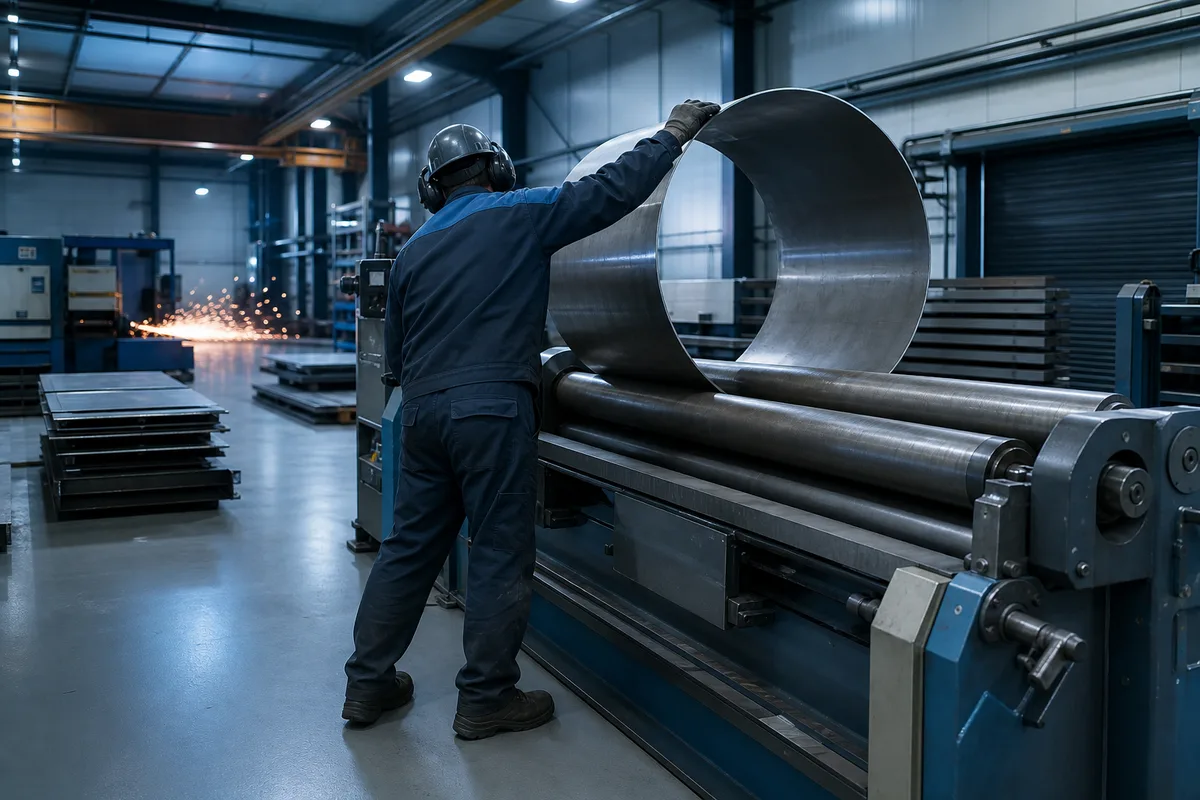
Le roulage occupe la première place. La tôle passe entre trois ou quatre rouleaux dont la position relative détermine le rayon obtenu. Les rouleuses à quatre rouleaux pré-cintrent les rives, ce que les modèles à trois rouleaux réalisent moins bien : une partie du bord reste alors plate et doit être reprise, sous peine d’un plat de rive visible sur la virole terminée.
Le cintrage traite les tubes et les profilés. Une cintreuse à mandrin maintient la section de l’intérieur pour éviter l’ovalisation, technique indispensable dès que le rayon de cintrage descend vers deux à trois fois le diamètre du tube. Sans mandrin, la paroi s’aplatit à l’extrados et se plisse à l’intrados. La qualité de la matière d’origine pèse ici autant que le réglage machine, comme le montrent les exigences propres au travail des tubes et profilés.
L’emboutissage et le repoussage produisent les formes en creux. Le premier presse la tôle entre un poinçon et une matrice, le second la déforme progressivement contre un mandrin en rotation. Les fonds bombés de réservoirs relèvent de ces techniques et se commandent le plus souvent en profils normalisés plutôt que d’être façonnés à l’unité. Le planage et le dressage, enfin, corrigent les voiles et les défauts de planéité qui apparaissent après formage ou soudage.
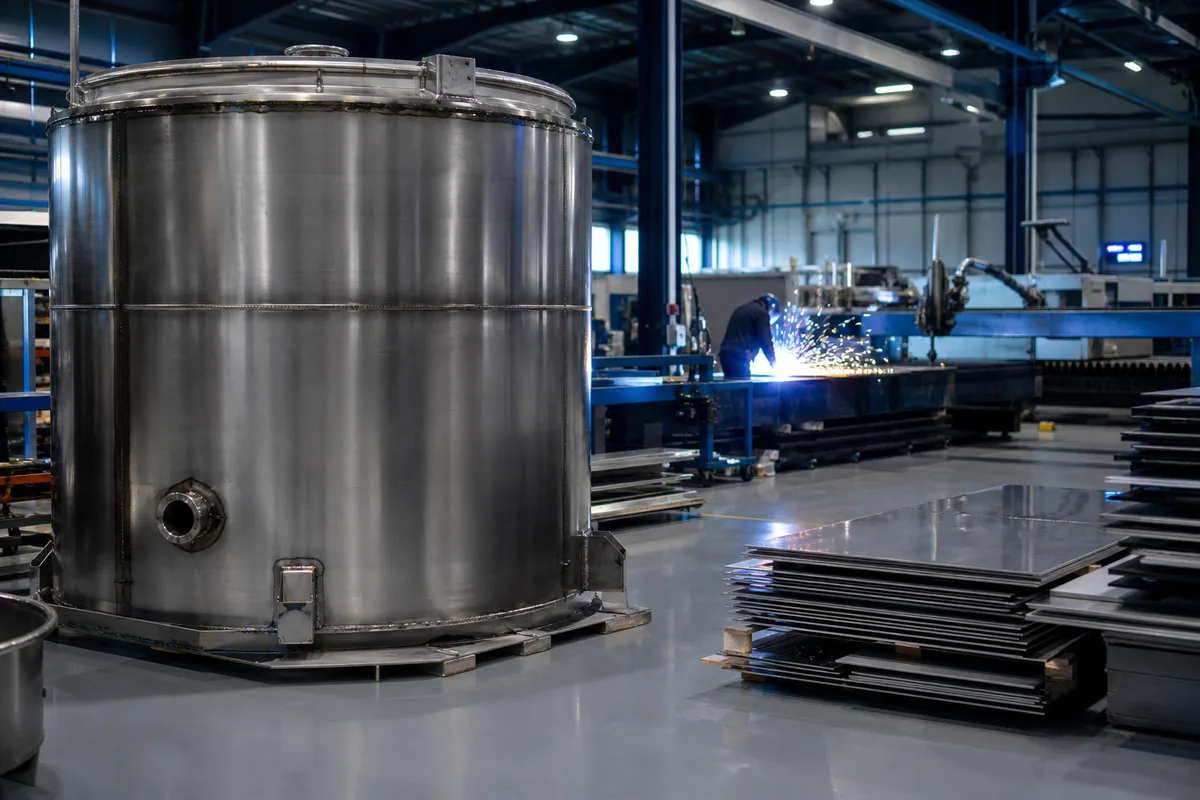
Ces opérations se combinent presque toujours. Une cuve cylindrique associe une virole roulée, deux fonds formés, des piquages découpés selon des développés d’intersection, des renforts et une jupe support. Chaque élément suit sa propre gamme, puis l’ensemble se marie sur montage. Le temps de préparation dépasse fréquemment le temps de formage proprement dit, réalité que les plannings optimistes oublient régulièrement. Un ordre de fabrication réaliste réserve une part substantielle aux traçages, aux gabarits et aux vérifications intermédiaires.
Tôlerie ou chaudronnerie : où passe la frontière
| Critère | Tôlerie industrielle | Chaudronnerie |
|---|---|---|
| Épaisseurs habituelles | Environ 0,5 à 6 mm | Souvent au-delà de 5 mm |
| Mise en forme dominante | Pliage sur presse plieuse | Roulage, cintrage, formage |
| Géométrie obtenue | Plis et faces planes | Volumes courbes et enveloppes |
| Produits typiques | Coffrets, habillages, châssis | Cuves, trémies, gaines, tuyauteries |
| Contrôle courant | Dimensionnel | Dimensionnel et contrôles non destructifs |
| Compétence clé | Gamme de pliage | Développement des surfaces |
La ligne n’est pas étanche : beaucoup d’ateliers exercent les deux activités, et de nombreux ensembles combinent pièces pliées et pièces roulées. Le vocabulaire de la mécanosoudure recouvre d’ailleurs cette zone mixte. Les principes de mise en forme et d’assemblage détaillés à propos de la chaîne du pliage au soudage s’appliquent largement des deux côtés de la frontière.
Matériaux : chacun impose ses règles
L’acier de construction reste le matériau le plus employé, pour son coût, sa soudabilité et sa disponibilité. Il exige une protection contre la corrosion, par peinture, métallisation ou immersion dans un bain de zinc, selon l’exposition prévue.
L’inox austénitique domine dès que l’hygiène ou la résistance chimique entrent en jeu : industrie agroalimentaire, traitement de l’eau, pharmacie, chimie. Son travail impose des précautions que l’acier ne demande pas. Les outils, brosses et disques doivent lui être strictement réservés, faute de quoi des particules ferreuses s’incrustent dans la surface et amorcent des points de rouille. Après soudage, le décapage passivation restaure la couche protectrice détruite par la chaleur. Sa dilatation thermique élevée accentue par ailleurs les déformations, ce qui suppose un bridage plus rigoureux.
L’aluminium présente d’autres particularités. Sa conductivité thermique disperse la chaleur et complique l’amorçage, tandis qu’une couche d’oxyde très réfractaire recouvre la surface et doit être éliminée juste avant l’opération. Son coefficient de dilatation, très supérieur à celui de l’acier, provoque des retraits importants. Les alliages ne se comportent pas tous de la même manière au formage, et certains supportent mal un rayon de cintrage serré.
Les aciers à haute limite d’élasticité, enfin, se sont répandus dans les structures allégées. Ils permettent de réduire l’épaisseur à performance égale, mais tolèrent mal les rayons trop courts et réagissent fortement au retour élastique. Leur emploi suppose un dialogue technique dès la conception.
Contrôles, réglementation et exigences documentaires
La chaudronnerie touche fréquemment à des ensembles dont la défaillance aurait des conséquences sérieuses. Les enveloppes destinées à contenir un fluide sous pression relèvent ainsi d’une réglementation européenne spécifique, avec des exigences graduées selon la pression, le volume et la dangerosité du fluide. Ces fabrications supposent des modes opératoires de soudage qualifiés, des soudeurs eux-mêmes qualifiés, et une traçabilité complète des matériaux employés.
Les productions moins réglementées n’échappent pas pour autant à des exigences précises. Une trémie de manutention, un carter de protection ou une gaine de dépoussiérage répondent à des règles de sécurité machine, à des contraintes d’étanchéité ou à des critères d’hygiène qui structurent tout autant la fabrication. Un ensemble destiné à l’agroalimentaire, par exemple, bannit les angles rentrants difficiles à nettoyer, impose des cordons continus et lisses, et fixe souvent une rugosité maximale de surface. Ces contraintes se traduisent en temps d’atelier bien avant de se traduire en prix.
Les contrôles non destructifs accompagnent ces productions. Le ressuage révèle les défauts débouchants par capillarité, la magnétoscopie détecte les discontinuités de surface sur matériaux ferromagnétiques, les ultrasons et la radiographie explorent le volume du cordon. Chaque méthode possède son domaine de validité, et leur mise en œuvre relève d’opérateurs certifiés.
| Contrôle | Ce qu’il détecte | Emploi courant |
|---|---|---|
| Examen visuel | Géométrie, aspect, caniveaux | Toute production soudée |
| Ressuage | Défauts débouchants | Inox, aluminium |
| Magnétoscopie | Défauts de surface et sous-jacents | Aciers ferromagnétiques |
| Ultrasons | Défauts internes | Fortes épaisseurs |
| Radiographie | Défauts internes, avec image | Tuyauteries, appareils sous pression |
La documentation compte autant que la pièce dans ces contextes. Certificats matière, rapports de contrôle, procès-verbaux de qualification et dossier de fabrication forment un ensemble qui suit l’équipement pendant toute sa vie. Un donneur d’ordres qui omet de préciser ce niveau d’exigence dans sa consultation compare mécaniquement des offres incomparables, sujet développé dans l’examen des critères de choix en sous-traitance métallurgique.
Compétences et repères économiques
Le métier se transmet par des formations qui vont du diplôme professionnel initial aux titres d’ingénieur, en passant par les certifications de soudage. La polyvalence attendue reste élevée : lecture de plan, traçage, conduite de machines de formage, soudage multiprocédé, montage sur site et contrôle dimensionnel figurent souvent dans la même fiche de poste. Les tensions de recrutement observées sur ces qualifications alimentent d’ailleurs une part du débat industriel régional.
Côté budget, les repères de marché français en 2026 situent l’heure d’atelier entre 55 et 100 euros selon la qualification requise, avec des écarts sensibles dès que des contrôles non destructifs ou une traçabilité matière complète s’ajoutent au cahier des charges. Le coût de la matière première, très variable d’une nuance à l’autre, représente une part significative sur les fortes épaisseurs et rend les devis sensibles aux fluctuations du marché de l’acier.
Comprendre l’étendue réelle du métier change la manière de rédiger une demande. Préciser l’épaisseur, la nuance, la géométrie développée, le niveau de contrôle attendu et l’usage final évite les allers-retours et permet une comparaison honnête des propositions reçues.