Prototype ou série : les modes de production industrielle
Une même pièce métallique peut être fabriquée de cinq manières différentes, avec des écarts de prix unitaire allant de un à dix selon la quantité produite. Prototype ou série : les modes de production ne se distinguent pas seulement par le nombre d’exemplaires, mais par la nature des moyens engagés. Le premier privilégie la souplesse et la vitesse de mise en œuvre, la seconde amortit un investissement initial sur un volume connu.
Se tromper de régime coûte cher dans les deux sens. Lancer un outillage pour trois cents pièces immobilise une trésorerie qui ne reviendra jamais. Produire vingt mille pièces au coup par coup, sur des moyens conçus pour l’unitaire, revient à payer chaque exemplaire plusieurs fois son prix théorique. Le point de bascule se calcule, et ce calcul reste étonnamment simple.
Prototype ou série : les modes de production et leur logique propre
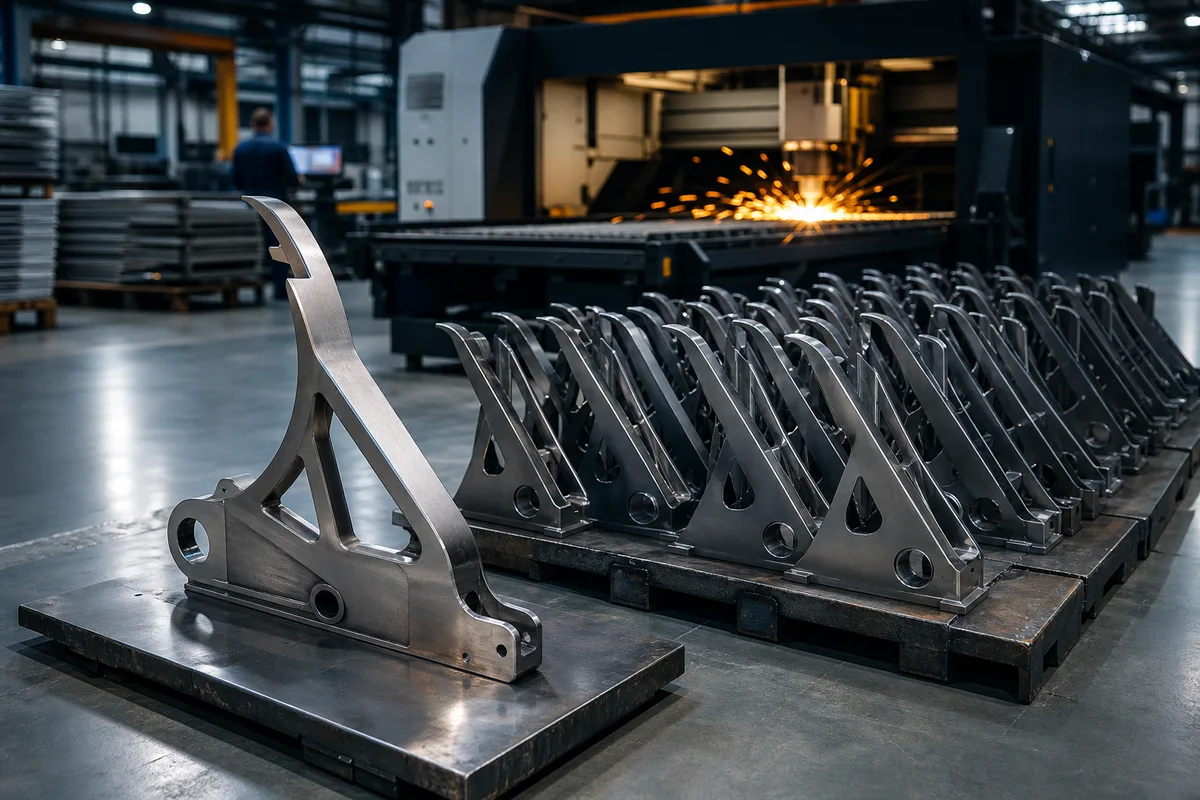
Cinq régimes coexistent dans l’industrie métallique. L’unitaire produit une pièce, souvent pour valider une idée ou remplacer un élément hors production. Le prototype vise la vérification d’une fonction avant engagement. La petite série couvre quelques dizaines à quelques centaines d’exemplaires. La série moyenne s’étend jusqu’à quelques milliers. La grande série dépasse ces volumes et justifie une organisation dédiée.
Chaque régime possède ses procédés de prédilection. En unitaire et en prototype, la découpe laser associée au pliage sur presse plieuse domine, parce qu’elle ne réclame aucun outil spécifique : le programme remplace l’outillage. En grande série, le poinçonnage sur outil suiveur, l’emboutissage et le soudage robotisé prennent le relais, avec des cadences sans commune mesure mais un investissement préalable élevé.
La différence fondamentale tient à la répartition entre coût fixe et coût variable. Un prototype supporte un coût unitaire élevé mais aucun engagement. Une grande série inverse la proportion : l’essentiel de la dépense se concentre avant la première pièce, et chaque exemplaire supplémentaire coûte peu. Entre les deux, la petite série arbitre en permanence, ce qui en fait le régime le plus délicat à piloter.
Le prototype : valider vite, sans engager
Un prototype ne cherche pas à ressembler à la pièce finale sur tous les plans. Il répond à une question précise : la fonction est-elle assurée, l’encombrement est-il compatible, l’assemblage se réalise-t-il, la résistance suffit-elle ? Formuler cette question avant de lancer la fabrication évite de payer une finition parfaite sur une pièce destinée à être découpée en deux au retour d’essai.
Les moyens employés privilégient la réactivité. Découpe laser à plat, pliage sur outillage standard, soudage manuel, absence de traitement de surface ou peinture d’aspect simple : la gamme reste courte et souple. Un dossier propre permet une livraison en quelques jours. Le coût de programmation représente alors une part importante du prix unitaire, ce qui explique des tarifs apparemment disproportionnés sur une pièce isolée.
Deux pièges guettent cette phase. Le premier consiste à valider une géométrie irréalisable en série : un pli accessible sur outillage standard ne l’est pas forcément sur un outil de production, et une soudure atteignable manuellement peut échapper à une torche robotisée. Le second consiste à figer des tolérances mesurées sur le prototype comme si elles constituaient une exigence, alors qu’elles ne reflètent que la dispersion d’un moyen souple.
La documentation issue de cette phase mérite d’être soignée malgré son caractère provisoire. Noter la nuance réellement utilisée, l’épaisseur exacte, les paramètres de pliage retenus et les écarts constatés au montage transforme un essai en information exploitable. Sans cette trace, la reproduction du prototype quelques mois plus tard tourne souvent à la reconstitution approximative, avec un résultat différent et des heures perdues à comprendre pourquoi. Une fiche d’essai tenue à jour représente quelques minutes de rédaction pour un gain considérable au moment de l’industrialisation.
La petite série : le régime le plus fréquent
La majorité des consultations industrielles portent sur des quantités comprises entre dix et quelques centaines de pièces. Ce régime conserve les moyens du prototype tout en profitant d’effets d’échelle réels : imbrication de plusieurs pièces sur un même format, regroupement des plis de même angle, séquence de soudage optimisée, contrôle par échantillonnage.
Les gains les plus accessibles se situent dans l’organisation plutôt que dans la technologie. Commander en une fois plutôt qu’en quatre livraisons échelonnées supprime autant de mises en train. Accepter un lot légèrement supérieur au besoin immédiat remplit un format de tôle et abaisse le coût matière. Standardiser les épaisseurs entre plusieurs références évite les changements de programme et de gaz.
La mise en train constitue d’ailleurs le poste caché de ce régime. Charger un format, appeler un programme, monter les outils de pliage, régler les butées, valider une première pièce : cette séquence prend le même temps pour vingt pièces que pour deux cents. Sur les très petites quantités, elle représente souvent la moitié du prix de revient. Un fabricant qui propose un prix nettement dégressif entre vingt et cinquante exemplaires ne fait pas un geste commercial : il répartit simplement ce temps fixe sur davantage de pièces.
Un outillage léger devient parfois rentable dès ce stade : un gabarit de soudage simple, une butée spécifique, un montage de perçage. L’investissement se compte en centaines d’euros et se rembourse en quelques dizaines de pièces, tout en améliorant la répétabilité. Ces arbitrages relèvent du dialogue technique décrit dans les critères de choix en sous-traitance métallurgique.
La grande série : l’outillage change tout
À partir de plusieurs milliers de pièces identiques et récurrentes, les procédés à outillage dédié reprennent l’avantage. Un outil suiveur monté sur presse réalise en une frappe ce que la découpe et le pliage enchaînent en plusieurs opérations. La cadence se compte en pièces par minute, parfois par seconde sur les formats modestes, et le coût unitaire s’effondre.
Le prix à payer se lit dans l’investissement initial et dans la rigidité qui l’accompagne. Un outil de découpe et d’emboutissage représente couramment plusieurs dizaines de milliers d’euros, mobilise plusieurs semaines de conception et de mise au point, et fige la géométrie. Toute évolution du produit implique une reprise d’outillage, parfois impossible. La rigidité de l’outil constitue donc un pari sur la stabilité du produit autant qu’un choix économique.
Le soudage robotisé suit une logique voisine. Le robot lui-même ne coûte pas l’essentiel : ce sont les montages de bridage, la programmation des trajectoires et la mise au point des paramètres qui pèsent. La rentabilité apparaît lorsque le volume permet d’amortir cette préparation, et lorsque la répétabilité géométrique des pièces entrantes est suffisante pour qu’une trajectoire figée reste valable d’une pièce à l’autre.
L’industrialisation elle-même constitue un projet à part entière, qu’il vaut mieux prévoir explicitement. Elle suppose de revoir la conception pour la rendre compatible avec le procédé cible, de définir les moyens de contrôle, de qualifier les premières pièces, puis de conduire une montée en cadence progressive. Sauter ces étapes pour gagner quelques semaines produit presque toujours l’effet inverse : des retouches d’outillage, des rebuts en série et un redémarrage plus long que la démarche méthodique évitée au départ. Le jalon de qualification avant lancement du volume reste le meilleur garde-fou.
Comparer les régimes de production
| Régime | Quantité indicative | Procédés dominants | Investissement outillage | Délai de mise en route |
|---|---|---|---|---|
| Unitaire | 1 à 5 | Laser, pliage, soudage manuel | Nul | Quelques jours |
| Prototype | 1 à 20 | Laser, pliage, montage sommaire | Nul à faible | Une à deux semaines |
| Petite série | 20 à 500 | Laser, pliage, gabarits simples | Faible | Deux à quatre semaines |
| Série moyenne | 500 à 5 000 | Poinçonnage, montages dédiés | Modéré | Un à deux mois |
| Grande série | Au-delà de 5 000 | Outil suiveur, emboutissage, robot | Élevé | Trois à six mois |
Ces plages restent indicatives : une pièce très simple bascule plus tôt vers l’outillage, une pièce complexe reste longtemps rentable en découpe programmée. La géométrie pèse autant que le volume dans l’équation.
Calculer le point de bascule
Le raisonnement tient en une soustraction et une division. On compare le coût unitaire du procédé souple à celui du procédé outillé, puis on divise l’investissement par l’écart obtenu. Un exemple chiffré éclaire la mécanique : une pièce revient à 9 euros en découpe et pliage, à 4 euros sur outil suiveur, et l’outil coûte 15 000 euros. L’écart unitaire s’établit à 5 euros, et le seuil se situe donc à 3 000 pièces.
Trois corrections s’imposent ensuite. La première porte sur l’horizon : produire 3 000 pièces sur cinq ans n’équivaut pas à les produire en six mois, car l’immobilisation financière et le risque d’obsolescence changent. La deuxième porte sur le stock généré par les lots minimaux imposés en grande série, avec son coût de possession et son risque de rebut si le produit évolue. La troisième porte sur la maintenance de l’outil, poste réel et récurrent.
Un dernier élément échappe souvent aux tableurs : la souplesse conservée. Rester sur un procédé programmé permet de modifier une cote entre deux lots, d’introduire une variante ou de répondre à une commande urgente sans reprendre un outil. Sur un produit jeune, dont la définition bouge encore, cette liberté vaut fréquemment plus que l’économie unitaire promise. Les principes de fabrication mobilisés à chaque étape sont détaillés dans la description de la chaîne du pliage au soudage.
La bonne pratique consiste donc à raisonner par étapes plutôt que par pari : prototype, série pilote, montée en cadence progressive, puis outillage une fois la définition stabilisée et le volume confirmé. Cette progression réclame un partenaire capable de suivre sur toute l’échelle, profil que l’on rencontre notamment dans les bassins industriels denses, comme le montre le tour d’horizon des ateliers de découpe laser de la métropole lilloise.