Découpe laser : principe, matériaux, puissances et prix
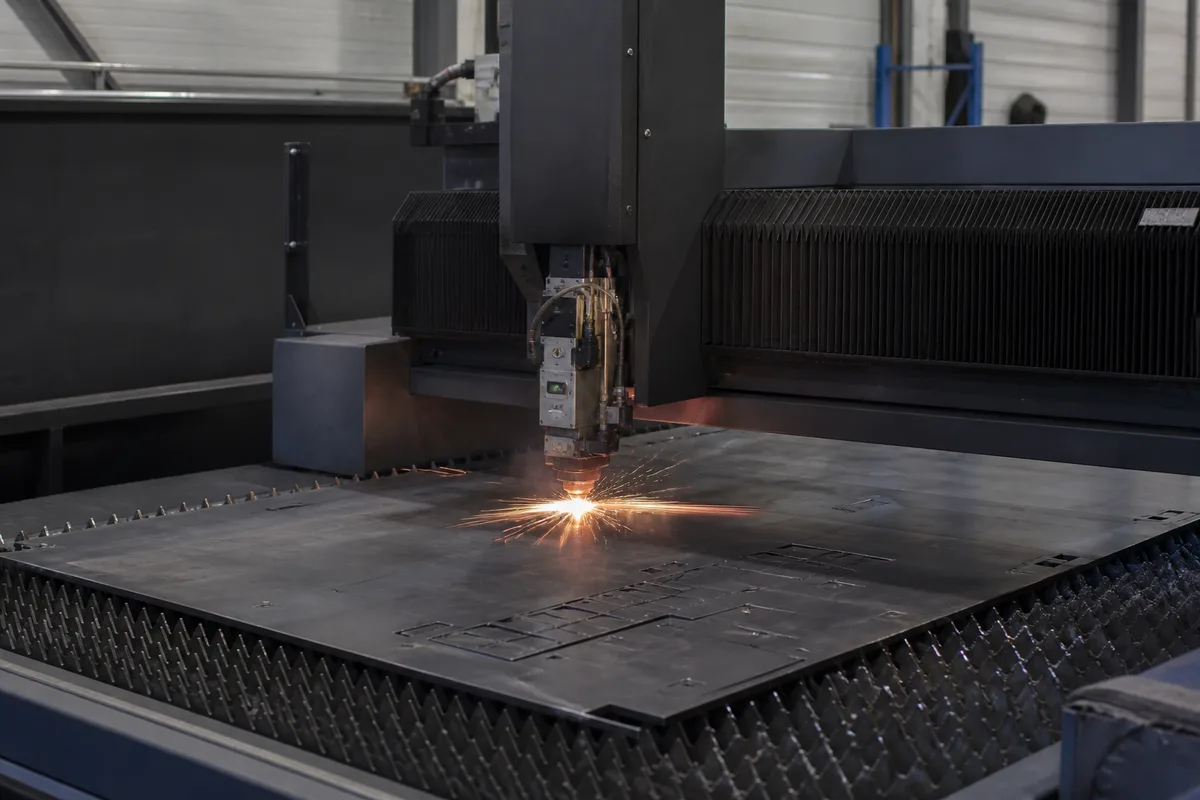
La découpe laser sépare la matière en la portant localement à fusion sous un faisceau focalisé, puis en chassant le bain fondu par un jet de gaz sous pression. Le procédé travaille sans contact et sans outil coupant, tient des contours complexes du premier coup, et accepte aussi bien le métal que le bois selon la source employée.
Cette apparente simplicité cache une longue chaîne de réglages. La source, la focalisation, le gaz, la vitesse et l’état de la matière interviennent tous sur le résultat, et un même dossier confié à deux ateliers différents peut revenir avec deux qualités de bord qui n’ont rien de comparable. Voici les repères qui comptent avant de choisir une machine, un prestataire ou une épaisseur.
Ce que le faisceau fait réellement à la matière
Une optique concentre la lumière émise par la source sur une tache de quelques centièmes de millimètre. La densité de puissance obtenue dépasse ce que la matière encaisse sans changer d’état : le métal fond, une partie se vaporise, et le gaz soufflé par la buse évacue le bain de fusion par le dessous. Le trait ouvert porte le nom de saignée, et sa largeur fixe la finesse des détails réalisables.
Trois grandeurs commandent tout le reste. La puissance disponible détermine l’épaisseur franchissable. La qualité de focalisation décide de la finesse du trait et de la conicité du chant. La longueur d’onde émise conditionne le taux d’absorption du rayonnement par le matériau visé, donc l’efficacité réelle du transfert d’énergie.
Le principe n’a rien de récent. Western Electric exploitait dès 1965 un laser de production pour percer des filières en diamant, et la même année Peter Houldcroft, alors au Welding Institute de Cambridge, testait une source CO2 de 300 watts assistée par un jet d’oxygène : les essais ont coupé de l’acier à outils et de l’inox jusqu’à 2,5 millimètres, à des vitesses atteignant un mètre par minute. En 1967, sa buse à chambre d’oxygène traversait de la tôle d’acier d’un millimètre. Tout ce qui a suivi relève de l’augmentation de puissance et du pilotage numérique.
Trois familles de sources, trois domaines d’emploi
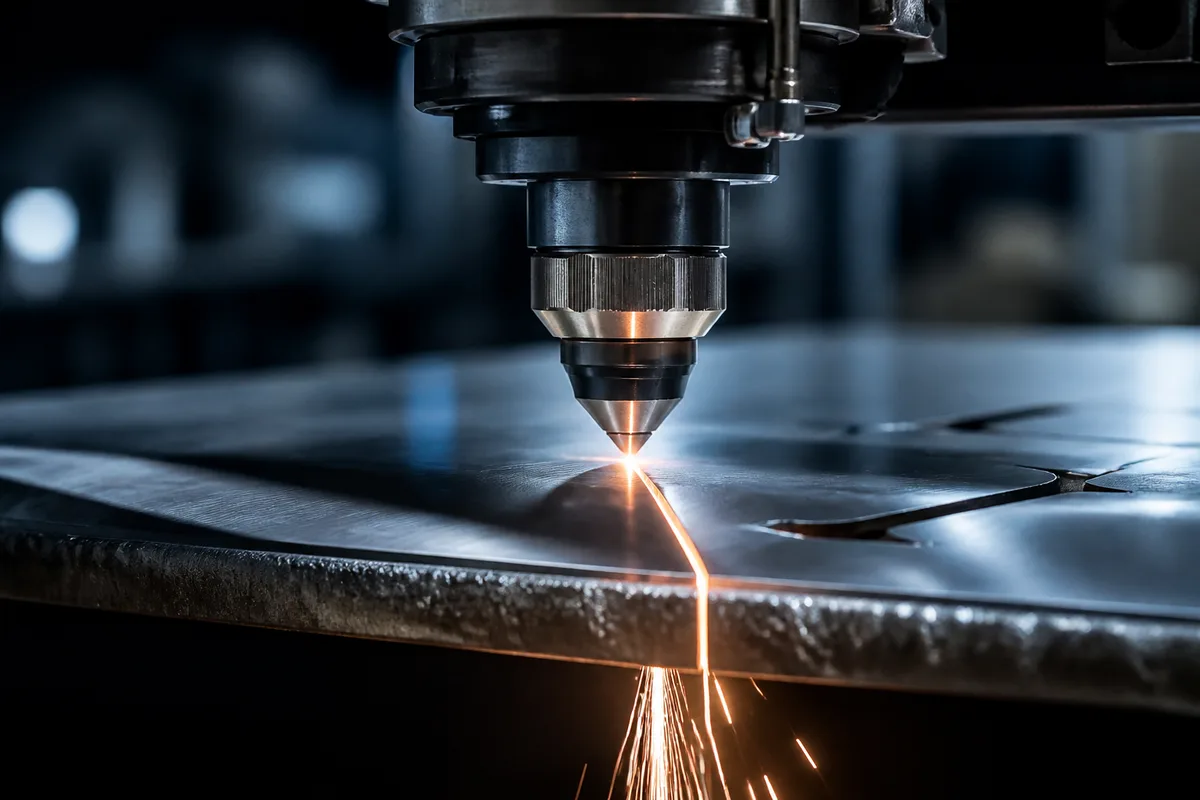
Le marché industriel se partage entre deux architectures, auxquelles s’ajoute une troisième famille venue du loisir créatif et des ateliers partagés.
- La source fibre émet autour de 1,07 micromètre. Cette longueur d’onde courte est bien absorbée par les métaux, y compris les plus réfléchissants, et se transporte par simple fibre optique jusqu’à la tête de coupe.
- La source CO2 émet autour de 10,6 micromètres, dix fois plus loin dans l’infrarouge. Elle passe mal sur le cuivre ou le laiton, mais excelle sur les matériaux organiques : bois, acrylique, cuir, textile, carton.
- La diode, montée sur les machines de bureau, cumule plusieurs émetteurs pour atteindre une puissance optique modeste. Elle grave très correctement et découpe des épaisseurs faibles de bois clair, sans prétendre au métal.
Le choix ne se réduit donc pas à une hiérarchie de performance mais à une correspondance entre longueur d’onde et matière. Le mécanisme physique complet, gaz d’assistance compris, est détaillé dans la comparaison entre source fibre et source CO2.
Un quatrième critère intervient sur les pièces non planes. Une machine à plat travaille en deux axes sur une table à lamelles, alors qu’un équipement dédié aux profilés fait tourner la barre sous la tête, avec quatre ou cinq axes pilotés. Les capacités, les temps de cycle et les règles de dessin changent complètement, comme le montre la pratique de la découpe laser appliquée aux tubes et profilés.
Quelle puissance pour quelle épaisseur
La question revient à chaque consultation, et la réponse honnête tient en une phrase : la puissance fixe le plafond d’épaisseur, la qualité de coupe se joue bien avant ce plafond. Une machine capable de traverser une forte épaisseur y arrive lentement, avec une saignée large et un chant qui demande une reprise. La même machine donne son meilleur rendu à la moitié de sa capacité annoncée.
La norme ISO 9013, dans sa version de 2017, borne son domaine d’application au coupage laser entre 0,5 et 32 millimètres. Cette plage décrit assez bien le terrain de jeu industriel courant : en dessous, la tôlerie fine et le poinçonnage se disputent le marché ; au-delà, l’oxycoupage et le jet d’eau reprennent l’avantage économique.
Quelques repères de choix, valables quelle que soit la marque :
- Pour de la tôlerie fine répétitive, privilégier la vitesse et la stabilité de focalisation plutôt que la puissance brute.
- Pour de l’acier épais destiné à la soudure, viser la régularité du chant, qui évite un ébavurage coûteux au poste suivant.
- Pour l’inox et l’aluminium, prévoir une coupe sous azote, seule à garantir un bord clair directement peignable.
- Pour le bois et l’acrylique, retenir une source CO2 : une diode grave bien mais plafonne vite dès que l’épaisseur monte.
Le consommable pèse autant que la fiche technique. Une buse usée, une optique encrassée ou une hauteur de buse dérivée dégradent une coupe plus sûrement qu’un manque de kilowatts.
Matériaux : ce qui passe, ce qui ne passe jamais
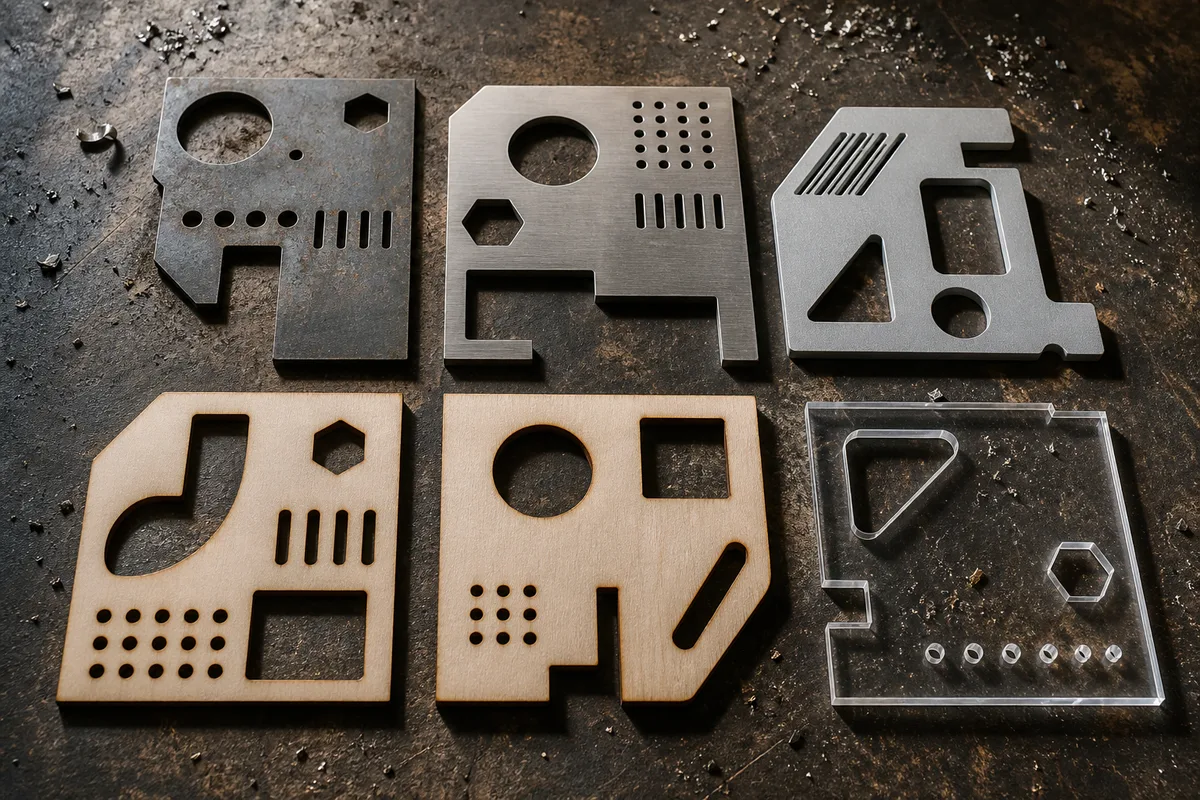
Côté métaux, l’acier non allié reste la matière dominante, devant l’inox, l’aluminium, le laiton et le cuivre, ces deux derniers réservés aux sources fibre. Côté organiques, le contreplaqué, le MDF, l’acrylique coulé, le cuir végétal, le feutre et le carton se découpent proprement sous CO2, avec un chant légèrement caramélisé qui fait partie de l’esthétique du procédé.
Une liste courte doit rester interdite, machine industrielle ou machine de bureau :
- Le PVC et le vinyle, dont la décomposition thermique libère du chlore et du chlorure d’hydrogène, toxiques pour l’opérateur et corrosifs pour les parties métalliques de la machine.
- Les composites à matrice chlorée et certains ABS, pour la même raison chimique.
- Les mousses polyuréthane et les matériaux ignifugés, dont les fumées chargent le filtre sans qu’aucune extraction ne neutralise le risque.
- Les matériaux d’origine inconnue, tout simplement, puisque la fiche de données de sécurité est le seul document qui tranche.
Le sujet de la sécurité dépasse la seule chimie. Une source de découpe relève de la classe 4 au sens de la norme NF EN 60825-1, la plus élevée de l’échelle qui compte quatre niveaux : le rayonnement direct comme le rayonnement diffusé présentent un danger pour l’œil et la peau. La norme NF EN ISO 11553-1, dans sa version de 2020, encadre les machines à laser elles-mêmes, avec confinement du faisceau, verrouillages et formation des opérateurs. C’est la raison pour laquelle les équipements industriels travaillent en cabine fermée.
Ce que la norme appelle une coupe correcte
Demander une « belle coupe » n’engage personne. La norme ISO 9013 pose deux critères mesurables et les classe en quatre plages de qualité. La tolérance de perpendicularité, notée u, décrit l’écart d’inclinaison du chant par rapport à la verticale, défauts de planéité compris. La rugosité moyenne Rz5 décrit l’état de surface du bord obtenu.
Dans la plage la plus exigeante, la perpendicularité admise reste inférieure à 0,05 millimètre augmenté de 0,003 fois l’épaisseur, et la rugosité à 10 micromètres augmentés de 0,6 fois l’épaisseur. Deux enseignements pratiques en découlent. Le premier : la tolérance grandit mécaniquement avec l’épaisseur, donc exiger une même valeur absolue sur du 2 et du 20 millimètres n’a pas de sens. Le second : inscrire une classe de qualité sur le plan vaut mieux qu’une exigence verbale, parce qu’elle se contrôle.
Cette rigueur de spécification profite surtout aux pièces qui partent en assemblage. Un chant conforme se soude sans reprise, et le gain se lit au poste suivant plutôt que sur la facture de découpe, comme l’illustre le parcours décrit dans la chaîne du pliage au soudage.
Le prix d’une découpe laser, poste par poste
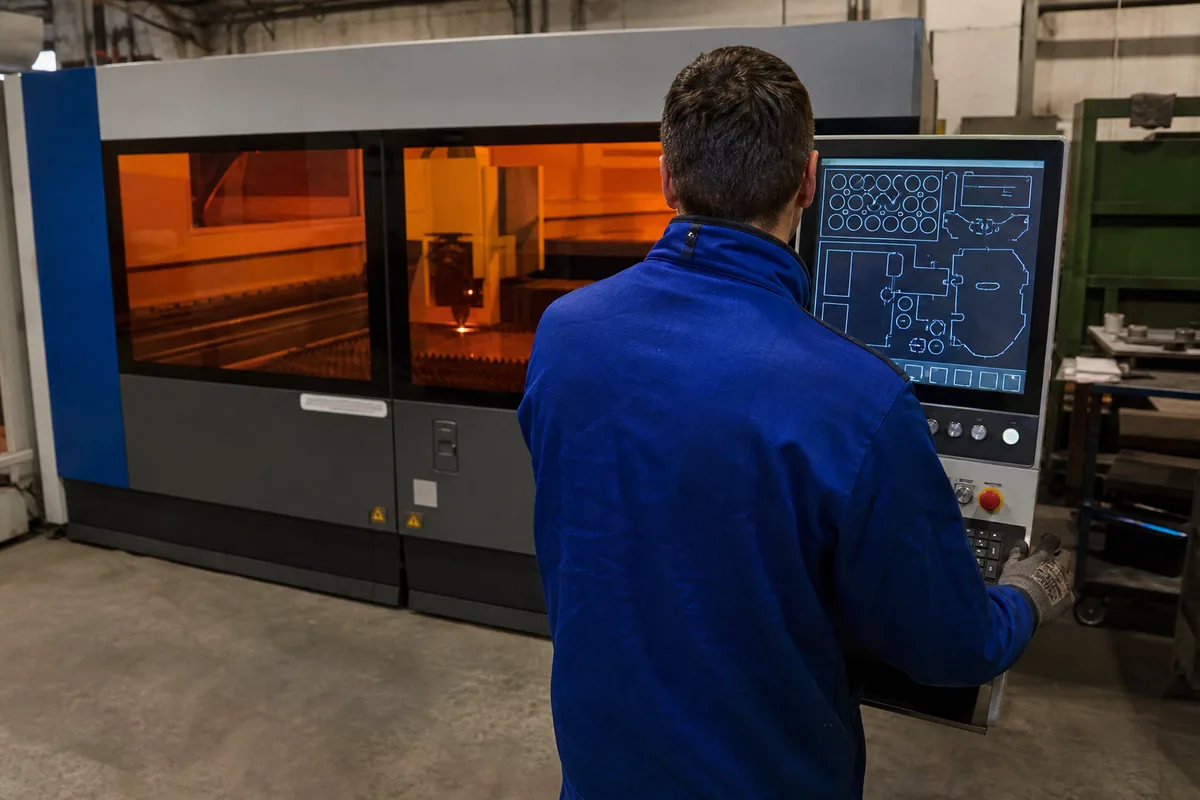
Aucun prestataire sérieux ne vend la découpe au mètre linéaire seul. Le devis empile quatre postes distincts, et leur poids relatif bascule selon la quantité commandée.
Le temps machine dépend de la longueur de coupe, du nombre d’amorçages et de la vitesse admissible pour l’épaisseur. La matière consommée dépend de l’imbrication des pièces sur le format acheté, poste sous-estimé de façon quasi systématique. Le gaz d’assistance varie du quasi nul, avec de l’air comprimé filtré, à une ligne significative dès que l’azote haute pression entre en jeu. La préparation du fichier, enfin, reste un coût fixe qui se dilue dans la série.
D’où l’écart parfois brutal entre le prix d’une pièce unitaire et celui de la centième. Sur le bois, la logique est identique, avec une matière moins chère mais des temps de gravure qui gonflent vite dès que les surfaces pleines apparaissent. Les leviers réellement efficaces se situent au bureau d’études : regrouper les commandes pour remplir un format, accepter un rayon d’angle un peu généreux, éviter les perçages plus petits que l’épaisseur, réserver les tolérances serrées aux cotes qui les justifient. Ce raisonnement rejoint l’arbitrage général entre production unitaire et production en série.
Accéder à une découpe laser sans posséder la machine
Trois voies existent pour un besoin ponctuel. Les ateliers partagés et fablabs mettent une machine CO2 à disposition, moyennant une adhésion et une formation courte, ce qui couvre parfaitement le bois, l’acrylique et le prototypage. Les plateformes de découpe en ligne acceptent un fichier vectoriel et renvoient un prix immédiat, formule pratique tant que la pièce reste simple et les tolérances larges.
La troisième voie reste le sous-traitant régional, seul capable de discuter la nuance de matière, le gaz, le sens de laminage et la reprise éventuelle. Le tissu industriel du Nord en offre une bonne illustration, détaillée dans le tour d’horizon des ateliers de découpe laser de la métropole lilloise, où la spécialisation par épaisseur et par matière saute aux yeux à la lecture des parcs machines.
Prochaine étape concrète avant toute consultation : figer l’épaisseur, la nuance et la classe de qualité attendue sur le plan, puis fournir un fichier vectoriel propre, contours fermés et sans doublons. Ces trois informations font gagner plus de temps et d’argent que n’importe quelle négociation tarifaire.