Découpe laser fibre ou CO2 : comment ça marche
Deux familles de sources se partagent les ateliers de découpe, et le rapport de force s’est inversé en une décennie. Découpe laser fibre ou CO2, comment ça marche exactement dans chacun des deux cas ? La question n’a rien d’académique : la longueur d’onde produite par la source détermine ce que le faisceau sait couper, à quelle vitesse, avec quelle qualité de bord et à quel coût de fonctionnement.
Le vocabulaire commercial entretient parfois la confusion en présentant la fibre comme un progrès qui rendrait le CO2 obsolète. La réalité est plus nuancée. Les deux technologies reposent sur le même principe physique, mais elles n’excitent pas le même milieu, ne transportent pas le faisceau de la même manière et ne dialoguent pas de la même façon avec la matière.
Découpe laser fibre ou CO2 : comment ça marche, le principe commun
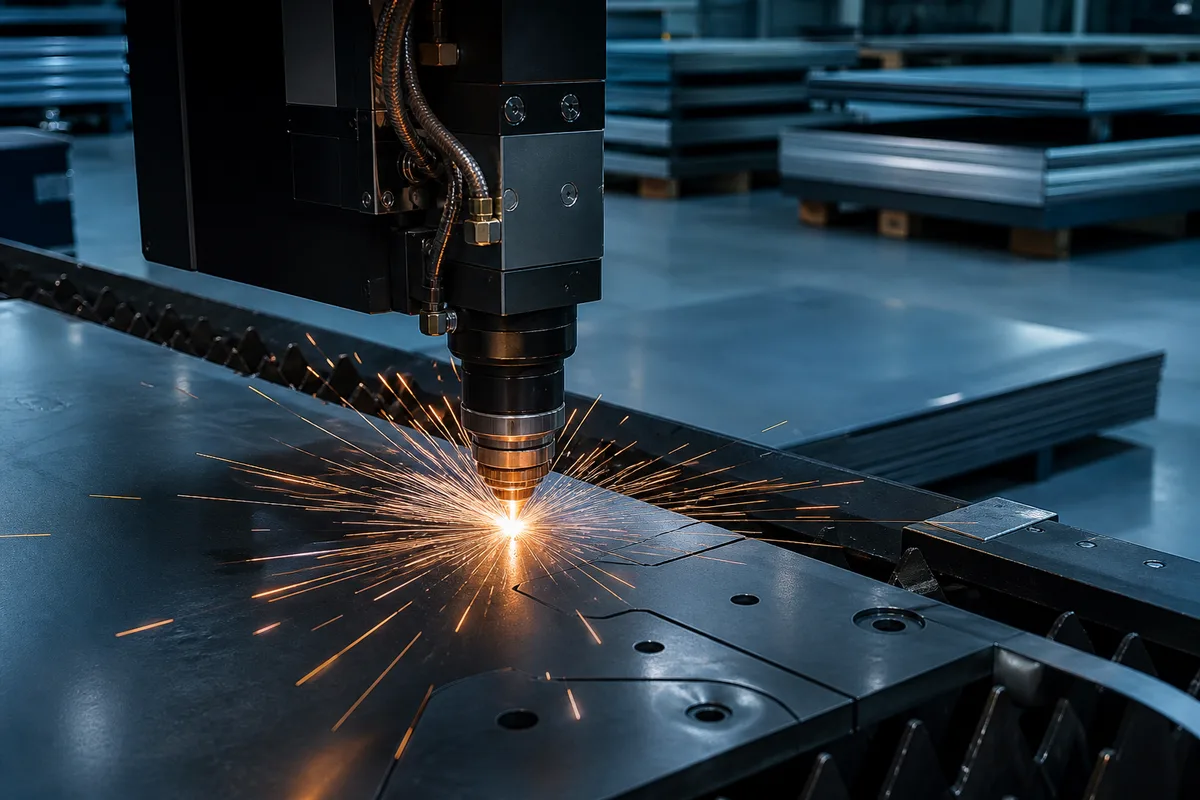
Un laser de découpe produit un faisceau lumineux cohérent, que des optiques concentrent sur une tache de quelques centièmes de millimètre. La densité de puissance atteinte dans cette tache dépasse largement ce que la matière peut absorber sans changer d’état : le métal fond, parfois se vaporise localement. Un gaz sous pression, soufflé par une buse coaxiale au faisceau, chasse alors le bain de fusion par le dessous. Le trait ainsi ouvert porte le nom de saignée, et sa largeur conditionne la précision du contour.
Tout se joue donc sur trois grandeurs : la puissance disponible, la qualité de focalisation et la longueur d’onde émise. Cette dernière commande le taux d’absorption du rayonnement par le métal visé, et c’est précisément là que les deux familles divergent. Le reste de la machine, portique, table à lamelles, aspiration, commande numérique, se ressemble beaucoup d’un constructeur à l’autre.
Une précision utile avant d’aller plus loin : la puissance affichée ne dit pas tout. Un équipement de 6 kW mal réglé, avec une buse usée ou une optique encrassée, coupera plus mal qu’un 3 kW entretenu. Le consommable, la pression de gaz et la hauteur de buse pèsent autant que la fiche technique.
La focalisation mérite le même égard. La lentille ou le jeu de collimation place le point de concentration à une position précise par rapport à la surface de la tôle, parfois légèrement au-dessus, parfois nettement en dessous selon l’épaisseur et le gaz employé. Un décalage de quelques dixièmes suffit à faire apparaître des bavures tenaces ou une conicité visible sur le chant. Les machines récentes pilotent cette position de manière automatique, ce qui explique une part de leur régularité sur des séries longues.
La source fibre : une lumière que le métal absorbe bien
Dans une source fibre, le milieu amplificateur est une fibre optique dopée aux terres rares, généralement à l’ytterbium, pompée par des diodes laser. Le rayonnement produit se situe autour de 1,07 micromètre. Cette longueur d’onde courte présente deux avantages majeurs. Elle est bien mieux absorbée par les métaux, surtout par les métaux réfléchissants comme le cuivre, le laiton ou l’aluminium. Elle se transporte ensuite par simple fibre optique jusqu’à la tête, sans miroir de renvoi.
Ce mode de transport supprime tout un pan de maintenance. Aucun alignement de chemin optique, aucun miroir à nettoyer, aucune sensibilité aux vibrations de bâtiment. Le rendement électrique suit la même logique favorable : une source fibre convertit couramment trois fois plus d’énergie électrique en lumière utile qu’une source à gaz de génération précédente, ce qui se lit directement sur la facture d’énergie et sur le dimensionnement du groupe froid.
La vitesse constitue le troisième argument. Sur les faibles épaisseurs, typiquement de un à six millimètres, la fibre coupe nettement plus vite, avec un trait plus fin et une zone thermique réduite. Cette rapidité a rendu économiquement viables des travaux de tôlerie fine autrefois réservés au poinçonnage. Elle a aussi élargi le champ des matériaux, comme l’illustre la pratique de la découpe laser appliquée aux tubes et profilés, où la finesse du trait autorise des géométries d’assemblage impossibles à obtenir autrement.
La source CO2 : ce qu’elle conserve d’irremplaçable
Une source CO2 excite électriquement un mélange gazeux à base de dioxyde de carbone, d’azote et d’hélium, circulant dans un tube. Le rayonnement produit se situe autour de 10,6 micromètres, soit une longueur d’onde dix fois plus grande. Ce faisceau ne se transporte pas par fibre : il voyage jusqu’à la tête par une série de miroirs, dans un chemin optique qu’il faut aligner, protéger et entretenir.
Cette longueur d’onde longue est mal absorbée par les métaux très réfléchissants, ce qui a longtemps exclu le cuivre et le laiton du champ d’application. Elle est en revanche très bien absorbée par les matériaux organiques. Le CO2 découpe et grave le bois, le contreplaqué, l’acrylique, le cuir, le textile et de nombreux polymères, ce qu’une source fibre ne fait pas correctement. Aucun atelier de signalétique ou d’agencement n’a intérêt à s’en séparer.
Sur les fortes épaisseurs d’acier non allié, le CO2 a longtemps produit un bord d’une régularité difficile à égaler, avec des stries plus fines et une perpendicularité remarquable. Les sources fibre de forte puissance ont largement comblé cet écart, mais l’argument reste entendu dans les ateliers qui travaillent au-delà de vingt millimètres et qui exigent un chant prêt à souder sans reprise.
L’entretien constitue le vrai point de bascule économique. Un chemin optique à miroirs demande des contrôles réguliers, un remplacement périodique des éléments exposés et une attention constante à la propreté de l’air ambiant. La source elle-même consomme un mélange gazeux et repose sur une turbine de circulation, deux postes absents des architectures à fibre. Ce différentiel de coût de possession, plus que la performance brute, explique le basculement massif observé sur le marché de la découpe métallique.
Comparatif des deux technologies
| Critère | Source fibre | Source CO2 |
|---|---|---|
| Longueur d’onde | Environ 1,07 micromètre | Environ 10,6 micromètres |
| Transport du faisceau | Fibre optique | Miroirs alignés |
| Métaux réfléchissants | Traités sans difficulté majeure | Fortement limités |
| Matériaux non métalliques | Inadaptée | Bois, acrylique, cuir, textile |
| Vitesse sur tôle fine | Très élevée | Modérée |
| Fortes épaisseurs acier | Bonne, selon puissance installée | Bord traditionnellement très régulier |
| Rendement électrique | Élevé | Nettement plus faible |
| Maintenance optique | Consommables de tête uniquement | Alignement, miroirs, gaz de source |
Ce tableau ne désigne pas un vainqueur : il décrit deux profils d’emploi. Un atelier de tôlerie fine généraliste s’équipe aujourd’hui en fibre sans hésitation. Un atelier mixte, qui alterne métal et matériaux d’agencement, conserve une raison objective d’exploiter les deux.
Le gaz d’assistance décide de la qualité du bord
La source fournit l’énergie, le gaz évacue la matière fondue, et son choix change complètement le résultat. Trois usages dominent.
L’oxygène, employé sur acier non allié, entretient une réaction d’oxydation exothermique qui ajoute sa propre énergie à celle du faisceau. La coupe gagne en vitesse sur les fortes épaisseurs, mais le chant sort couvert d’une couche d’oxyde sombre. Cette peau doit être éliminée avant peinture ou avant certaines soudures, sous peine de défauts d’adhérence.
L’azote, dit gaz neutre, ne participe pas à la réaction. Il souffle simplement le bain de fusion sous forte pression, souvent au-delà de dix bars, et protège le bord de l’oxydation. Le résultat est un chant clair, brillant, directement peignable, très recherché sur l’inox et l’aluminium. Le revers tient à la consommation, qui pèse lourd dans le prix de revient horaire.
L’air comprimé, filtré et déshuilé, s’est imposé comme troisième voie sur les faibles épaisseurs. Composé majoritairement d’azote, il donne un bord acceptable pour beaucoup d’usages à un coût de gaz quasi nul, moyennant un compresseur et un traitement d’air sérieux. Le choix du gaz relève donc autant de l’économie que de la technique, et mérite d’être discuté dès la consultation.
Ce qui pèse réellement sur le prix d’une pièce découpée
Trois postes structurent le coût : le temps machine, la matière consommée et la préparation du fichier. Le premier dépend de la longueur de coupe, du nombre d’amorçages et de la vitesse admissible pour l’épaisseur visée. Le deuxième dépend de l’imbrication des pièces sur le format de tôle, un poste que l’on sous-estime systématiquement. Le troisième reste fixe et se dilue dans la quantité.
| Poste | Ordre de grandeur France 2026 | Facteur dominant |
|---|---|---|
| Heure machine laser fibre | 70 à 130 euros | Puissance installée, automatisation |
| Heure machine laser CO2 | 60 à 110 euros | Consommation énergétique, entretien optique |
| Surcoût coupe azote | 15 à 40 % du temps machine | Épaisseur et pression requise |
| Mise en plan et imbrication | 40 à 150 euros par dossier | Nombre de références distinctes |
Le levier le plus efficace ne se trouve pas dans le tarif horaire mais dans la conception. Regrouper les commandes pour remplir un format complet, accepter un rayon d’angle légèrement plus généreux, éviter les trous trop petits au regard de l’épaisseur, limiter les tolérances serrées aux cotes qui les justifient : ces arbitrages font davantage bouger la facture qu’une renégociation. Le raisonnement s’étend à toute la chaîne de fabrication, comme le montre l’analyse des critères de sélection en sous-traitance métallurgique.
Un dernier repère mérite d’être gardé en tête : le diamètre minimal d’un perçage réalisable au laser se situe généralement autour de l’épaisseur de la tôle, parfois un peu en dessous sur machine bien réglée. En dessous de ce seuil, le trou se ferme, se déforme ou demande un perçage mécanique complémentaire qui annule le gain de temps.
Comprendre ces mécanismes change le regard porté sur un devis de découpe. Les fourchettes de prix cessent d’être opaques dès lors qu’on identifie la source employée, le gaz utilisé et la manière dont les pièces ont été imbriquées. Le tissu industriel régional offre d’ailleurs un bon terrain d’observation, détaillé dans le tour d’horizon des ateliers de découpe laser de la métropole lilloise.