Découpe laser de tubes : un savoir-faire du Nord
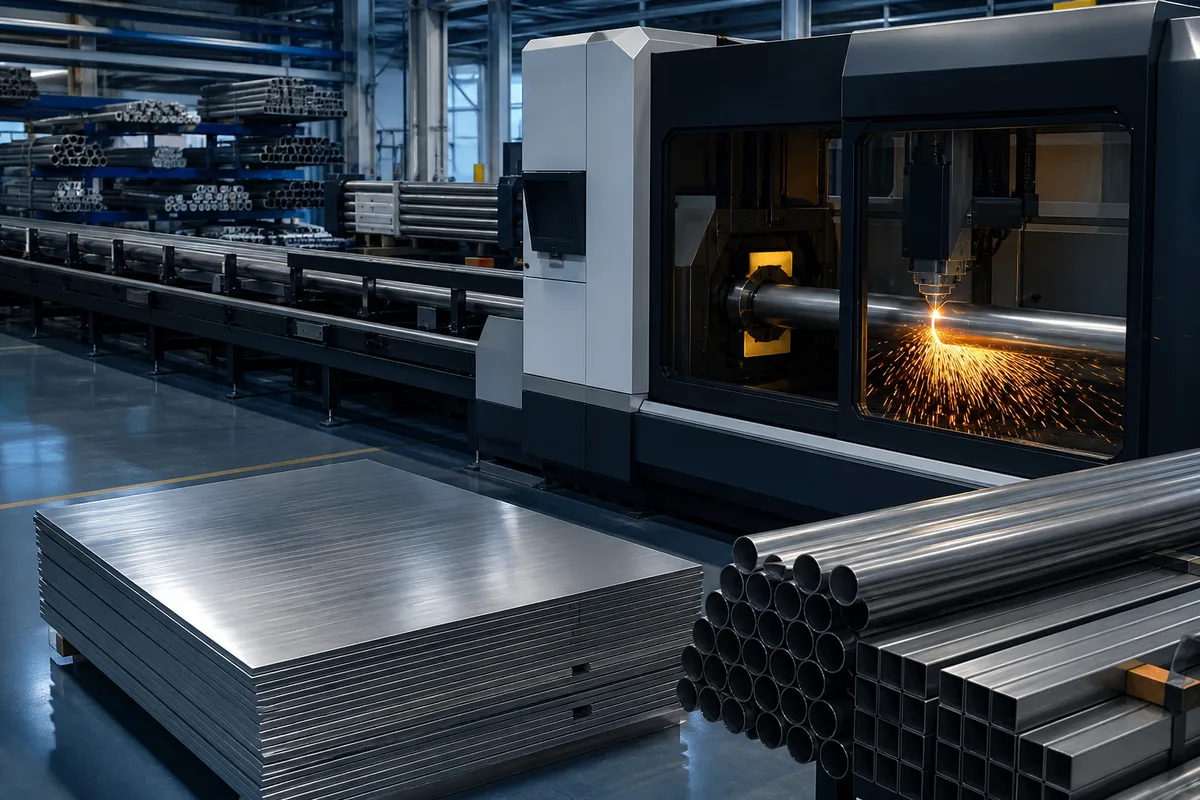
Le tube a longtemps été le parent pauvre de l’atelier métal. On le sciait à la longueur, on perçait ses passages à la perceuse à colonne, on l’ébavurait à la lime, puis on rattrapait les jeux au montage. Les machines de découpe dédiées aux profilés ont renversé cette logique en une quinzaine d’années. Dans le Nord, laser tube et laser tôle occupent aujourd’hui les mêmes bâtiments, avec des cinématiques, des temps de cycle et des contraintes de conception qui n’ont pourtant presque rien en commun.
Comprendre cette séparation évite beaucoup de malentendus au moment de consulter. Un dossier pensé pour la tôle plate se traduit mal en profilé, et l’inverse est tout aussi vrai. Voici ce que la machine sait faire, ce qu’elle refuse, les sections qui passent réellement et les conséquences concrètes sur le dessin d’une pièce.
Nord : laser tube et laser tôle, deux mondes distincts
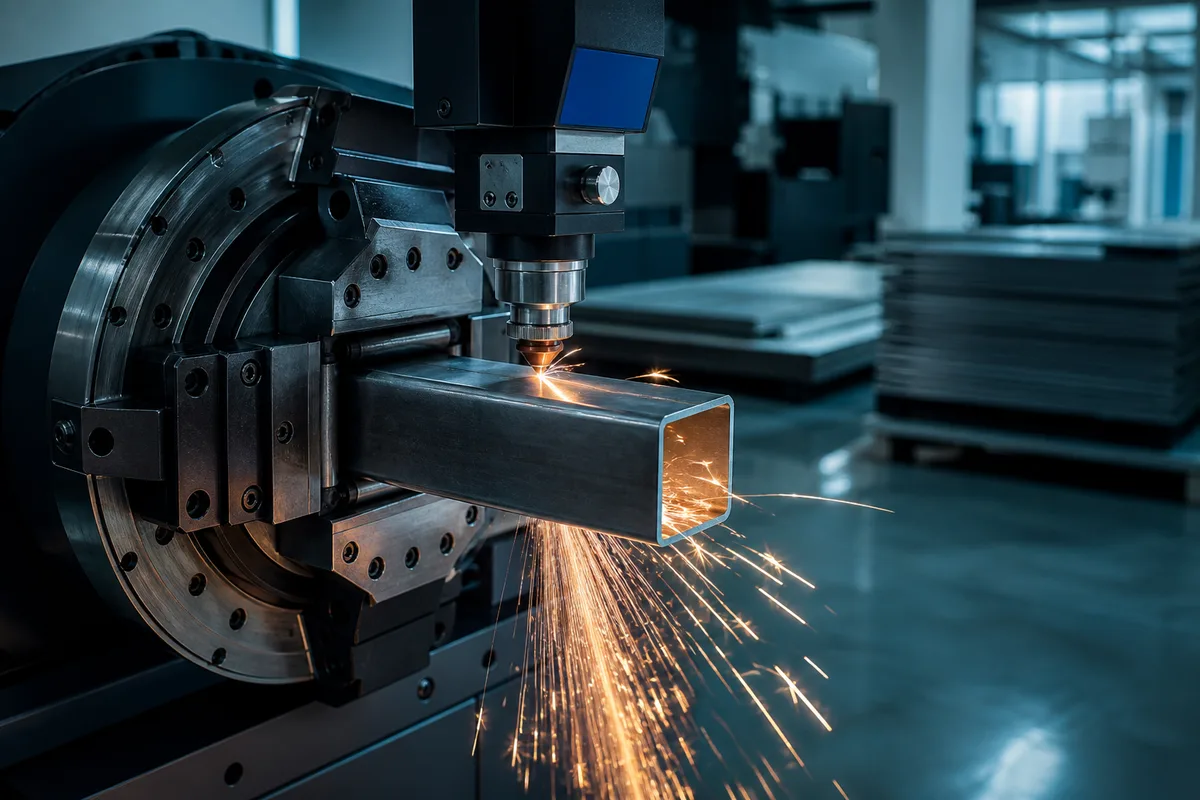
Une machine de découpe tôle travaille à plat. Le format repose sur une table à lamelles, la tête suit un contour en deux axes, et la matière ne bouge pas. Le profilé, lui, tourne. Il est tenu par des mandrins motorisés qui le font pivoter pendant que la tête avance, parfois en s’inclinant pour attaquer une face en biais. La commande gère donc quatre axes au minimum, souvent cinq axes, et doit compenser la flexion d’une barre de six mètres mise en rotation.
Cette différence explique pourquoi les deux procédés cohabitent rarement sur le même équipement. Des constructeurs proposent bien une option tube sur une machine à plat, sous la forme d’un mandrin ajouté en bout de table. La solution dépanne pour des séries courtes et des sections modestes, mais elle plafonne vite en longueur utile, en régularité d’angle et en cadence. Les ateliers qui traitent du profilé au quotidien s’équipent de machines dédiées, avec chargeur de barres, appui de sortie et évacuation automatique des chutes.
L’implantation régionale de ces équipements suit la demande. La construction métallique, le mobilier urbain, l’agroéquipement, le ferroviaire et la manutention consomment des kilomètres de tube chaque année, et ces filières sont bien représentées entre la métropole lilloise, le Valenciennois et le littoral. Le sujet se prolonge du côté des ateliers de découpe laser de la métropole lilloise, dont les parcs machines racontent bien cette spécialisation progressive.
Dans la machine : comment un profilé est découpé
Le cycle, de la barre au bac de sortie
Le chargeur présente une barre brute, généralement livrée en six mètres, parfois en huit pour les sections légères. Un système de pinces l’amène en position, la fait tourner sur son axe et la maintient pendant tout le cycle. La tête descend, amorce le perçage, puis suit le contour programmé. Chaque pièce finie tombe dans un bac ou sur un tapis, et la chute résiduelle part dans une goulotte séparée.
Le point délicat reste le maintien. Un tube fin qui tourne vite se met à vibrer, et la vibration se lit immédiatement sur la qualité de coupe. Les machines modernes limitent le phénomène par des lunettes intermédiaires et par un pilotage progressif de la vitesse de rotation. Sur les grandes longueurs, un appui mobile suit la barre pour éviter la flèche.
Ce que la géométrie autorise
Le grand apport du procédé tient dans les découpes obliques et les assemblages préparés. Une machine cinq axes coupe une extrémité en biais, prépare un chanfrein de soudure, ouvre une lumière sur deux faces adjacentes ou dessine une intersection de tubes calculée pour épouser exactement le diamètre du profilé voisin. Ces coupes d’intersection transforment le travail en aval : les pièces s’emboîtent, se positionnent seules et ne demandent plus de gabarit.
Les tenons et mortaises usinés directement dans la matière relèvent de la même logique. Un montant reçoit une fente, une traverse reçoit un ergot, et l’assemblage se pose sans réglage. La soudure ne sert plus qu’à figer une position déjà juste, ce qui réduit les reprises et les déformations. Cette approche rejoint directement les questions traitées dans le parcours du pliage au soudage, où la préparation conditionne la qualité finale de l’assemblage.
Sections, épaisseurs et matériaux qui passent
Les capacités varient selon la puissance de source, le diamètre de passage des mandrins et la conception du chargeur. Les ordres de grandeur ci-dessous correspondent aux configurations les plus répandues sur le marché français, sans valoir spécification pour un équipement donné.
| Profilé | Plage courante | Épaisseur usuelle | Remarque |
|---|---|---|---|
| Tube rond | 15 à 220 mm de diamètre | 1 à 8 mm | Le plus rapide en rotation |
| Tube carré ou rectangulaire | 15 à 200 mm de côté | 1 à 8 mm | Angles à rayon variable selon le procédé de formage |
| Cornière | 20 à 150 mm d’aile | 2 à 10 mm | Bridage spécifique nécessaire |
| Profilé U ou fer plat | Selon passage machine | 2 à 10 mm | Coupe sur plusieurs faces |
| Tube inox | Idem tube rond ou carré | 1 à 6 mm | Coupe azote pour un bord non oxydé |
L’acier de construction reste la matière dominante, devant l’inox et l’aluminium. Le laser à fibre a rendu accessibles des matériaux longtemps réputés difficiles à traiter par voie thermique, notamment le cuivre et le laiton, grâce à une longueur d’onde bien mieux absorbée par ces métaux. Le détail du mécanisme est développé dans la comparaison entre source fibre et source CO2, qui éclaire aussi le choix du gaz d’assistance.
Le gaz, justement, décide de l’aspect du bord. L’oxygène entretient une réaction exothermique qui accélère la coupe sur acier non allié, mais laisse une couche d’oxyde sombre qu’il faudra poncer avant peinture. L’azote souffle le métal fondu sans l’oxyder et donne un chant clair, prêt à peindre ou à laisser brut, au prix d’une consommation nettement supérieure. Sur les faibles épaisseurs, l’air comprimé filtré offre un compromis économique de plus en plus utilisé.
Un dernier paramètre échappe souvent à l’attention des donneurs d’ordres : l’état de surface de la barre d’origine. Un tube laminé à chaud, calaminé, ne se comporte pas comme un tube étiré à froid poli. La couche d’oxyde perturbe l’amorçage, disperse une part de l’énergie et laisse davantage de bavure côté sortie. Les profilés destinés à des pièces visibles se commandent donc dans des qualités de surface plus régulières, quitte à payer la matière un peu plus cher pour économiser du temps de finition ensuite.
Concevoir pour le laser tube change le dessin
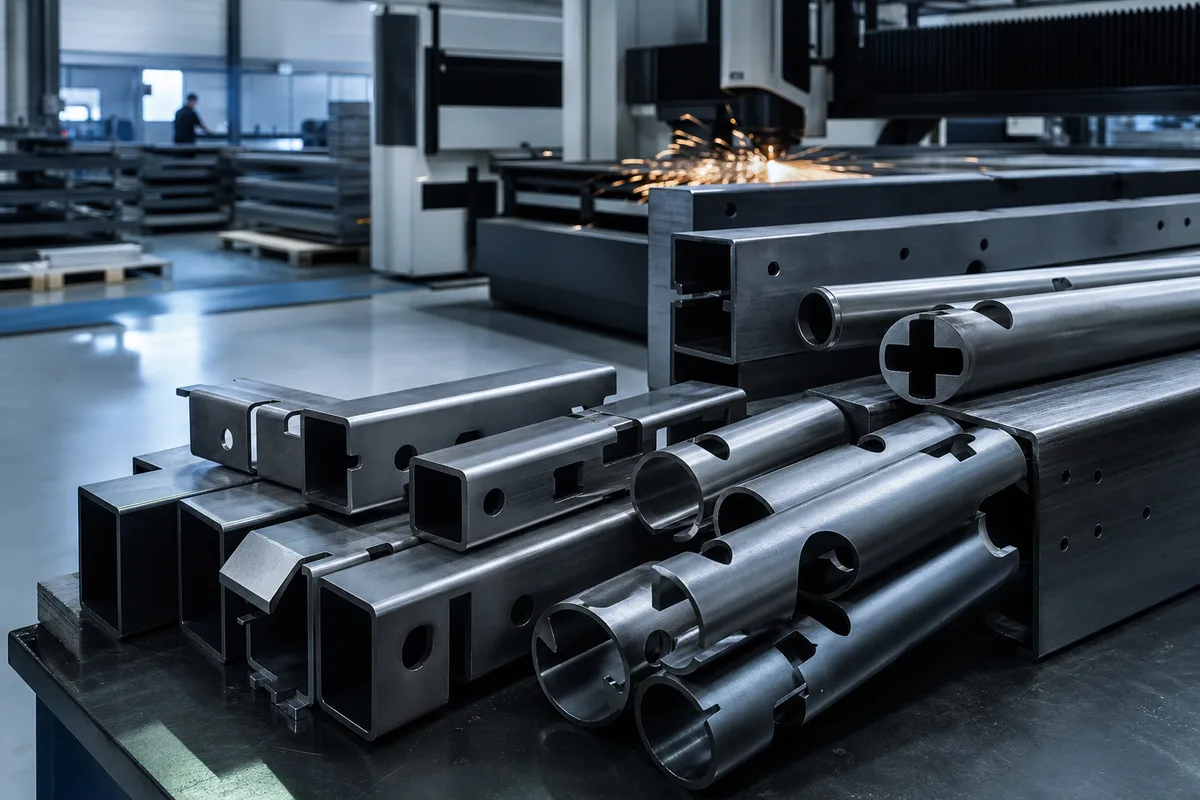
Le premier réflexe utile consiste à raisonner en pièce unique plutôt qu’en pièces ajustées. Une structure classique demandait autrefois des coupes droites, des platines rapportées et un gabarit de soudage. La même structure, dessinée pour le laser, intègre ses propres repères de positionnement, ses passages de câbles, ses trous de fixation et ses préparations de bord dès la barre.
Trois points méritent une attention particulière. Le rayon intérieur des angles d’un tube formé n’est jamais nul, et une découpe qui longe un angle doit tenir compte de cette zone où l’épaisseur varie légèrement. La tolérance sur la section commerciale du profilé, elle, se cumule avec la tolérance machine : un jeu de montage de quelques dixièmes reste prudent sur les emboîtements. Enfin, la face opposée au point d’attaque reçoit parfois des projections lorsque le faisceau traverse le tube de part en part, ce qui se corrige par un pilotage adapté de la puissance.
Le gain se mesure surtout au poste suivant. Une pièce dont les repères sont découpés se positionne en quelques secondes, sans traçage ni pointage approximatif. Les reprises de soudure diminuent, la géométrie finale se répète d’une pièce à l’autre, et le contrôle dimensionnel devient une formalité. Ce transfert de valeur vers l’amont explique que la découpe de profilés se soit imposée bien au-delà des grandes séries.
Repères de prix et critères de choix
Le prix d’une pièce tubulaire dépend du temps machine, de la longueur de coupe, du nombre d’amorçages, du gaz utilisé et du taux de chute sur la barre. Les fourchettes observées sur le marché français en 2026 restent larges, la géométrie pesant souvent plus lourd que la matière.
| Poste | Ordre de grandeur 2026 | Ce qui le fait varier |
|---|---|---|
| Heure machine laser tube | 70 à 130 euros | Puissance de source, automatisation du chargement |
| Programmation d’un nouveau profilé | 40 à 150 euros | Complexité des intersections, format du fichier reçu |
| Coupe azote contre coupe oxygène | Surcoût de 15 à 40 % | Épaisseur, pression, prix du gaz |
| Ébavurage manuel complémentaire | 25 à 60 euros de l’heure | Qualité de bord attendue |
Trois critères comptent davantage que le tarif horaire affiché. La longueur utile réelle de la machine, d’abord, car une barre de six mètres exploitée à cinq mètres soixante génère une chute permanente. Le diamètre de passage ensuite, qui conditionne les sections admissibles sans démontage. La capacité à travailler à partir d’un fichier tridimensionnel enfin, car un modèle exploitable directement évite une ressaisie coûteuse et source d’erreurs.
Le reste relève du dialogue technique. Un profilé mal choisi en amont, une épaisseur surdimensionnée par précaution ou une tolérance serrée sans motif réel coûtent plus cher que n’importe quelle négociation sur le temps machine. Une consultation bien construite précise l’usage réel de la pièce, les faces qui resteront visibles, le traitement de surface prévu et les zones où le jeu peut être généreux. Ces informations permettent d’optimiser l’imbrication des pièces sur la barre, donc de réduire le taux de chute, poste silencieux mais parfois déterminant sur les petites séries.
La découpe de profilés n’a pas remplacé la scie : elle a déplacé la frontière entre ce qui se fabrique et ce qui s’assemble. Dans une région où la mécanosoudure et la charpente métallique ont façonné des générations d’ateliers, cette bascule a redessiné des méthodes de travail entières, du bureau d’études jusqu’au poste de contrôle.