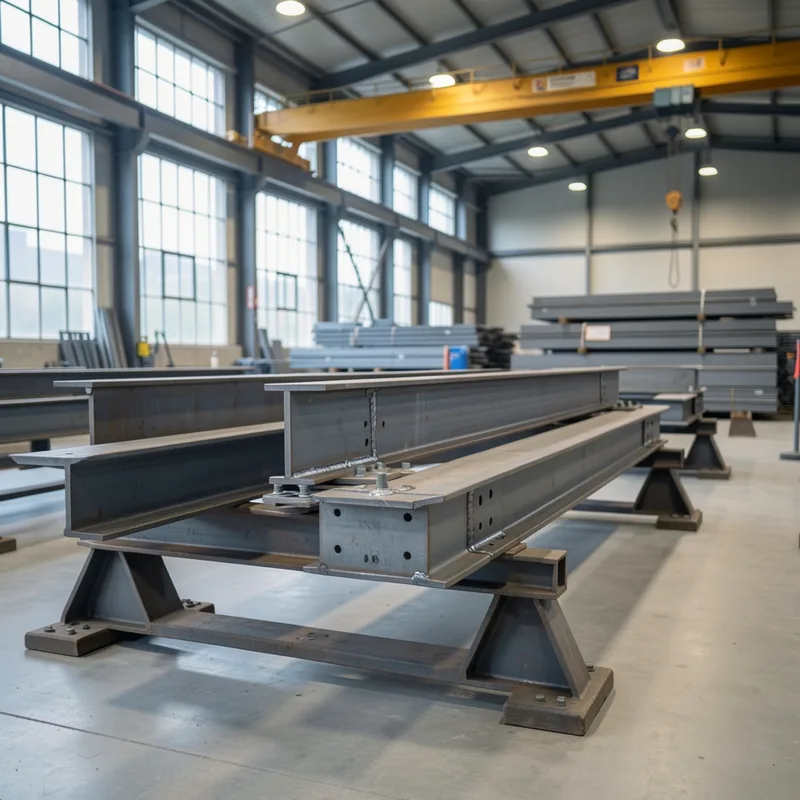
tolerie-et-chaudronnerie
Norme EN 1090 : ce qu'elle exige des ateliers métal
Marquage CE, classes d'exécution EXC1 à EXC4, contrôle de production en usine et qualifications de soudage : ce que la norme EN 1090 impose vraiment.
9 min de lecture
Découpe, tôlerie, sous-traitance métal
Une pièce métallique ne se commande pas comme un produit de catalogue : elle se définit par un matériau, une épaisseur, une tolérance et une quantité, et ces quatre paramètres décident du procédé comme du prix. Ce média décompose ce qui se joue entre le fichier de découpe et la pièce livrée : ce que sait faire un faisceau laser selon la source, ce que le pliage impose au dessin, et sur quels critères se compare un partenaire de sous-traitance.
Comprendre les procédés de découpe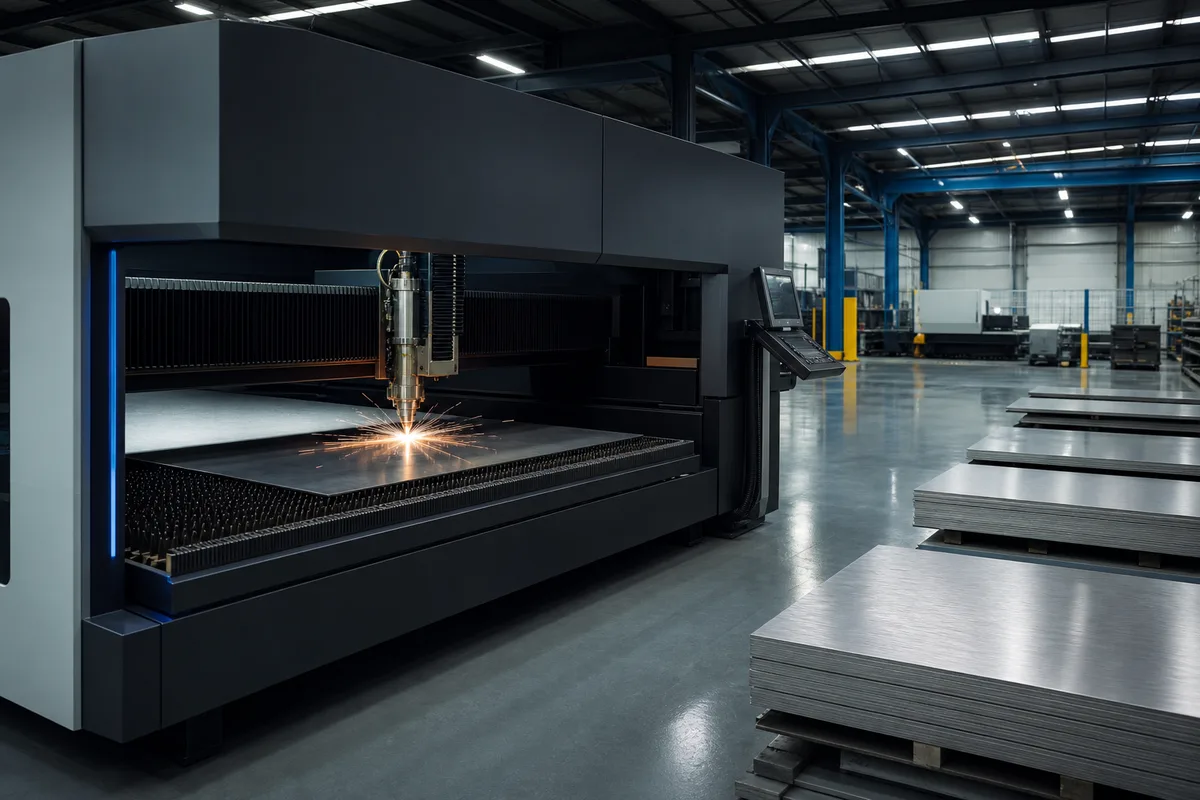
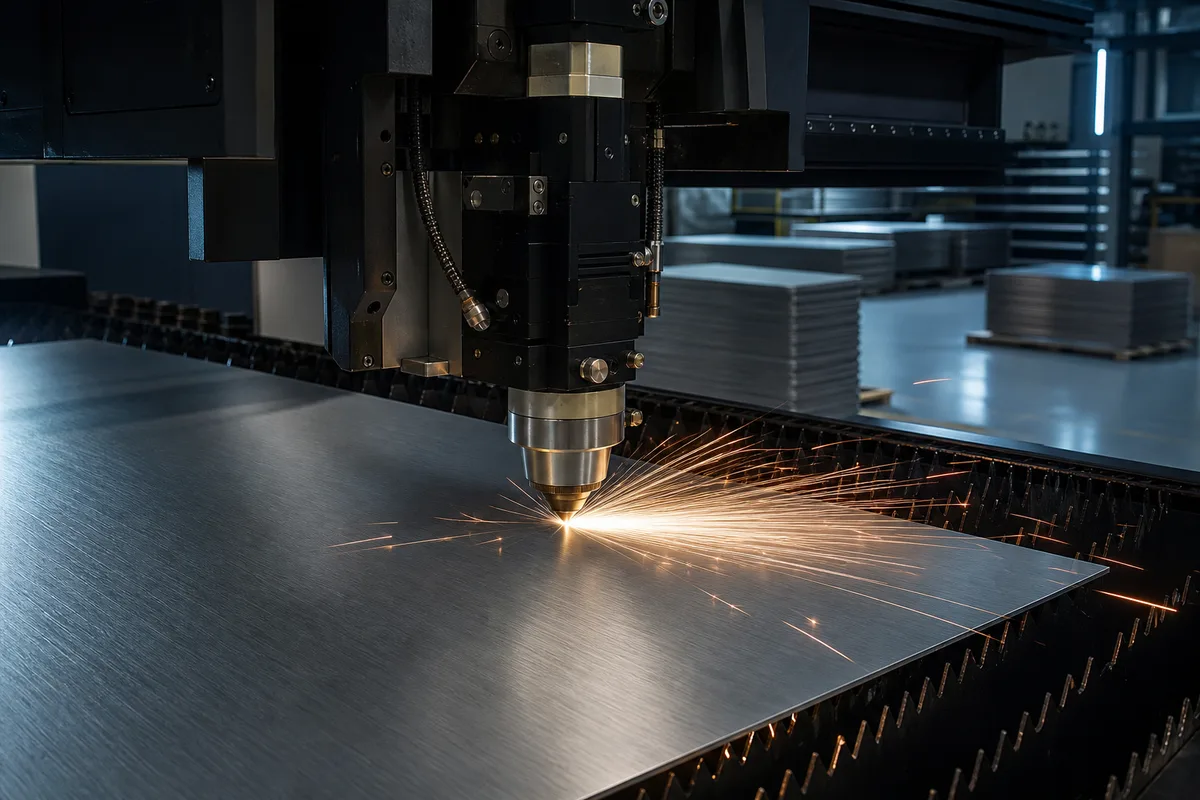
Procédé de découpe thermique sans contact : un faisceau lumineux concentré sur quelques dixièmes de millimètre porte la matière à fusion, tandis qu'un gaz d'assistance chasse le métal fondu hors de la saignée. Deux familles de sources coexistent dans les ateliers. La source fibre, dont la longueur d'onde est absorbée efficacement par les métaux, domine la coupe de l'acier, de l'inox, de l'aluminium et des alliages cuivreux. La source CO2, plus ancienne, garde son intérêt sur les matériaux non métalliques comme le bois, certains plastiques ou les mousses techniques. Le choix du gaz change le résultat autant que la puissance : l'oxygène, qui entretient une réaction exothermique, accélère la coupe des aciers non alliés en laissant un bord légèrement oxydé, quand l'azote sous forte pression préserve la brillance des inox et des aluminiums à un coût de consommable supérieur.
Un dossier de découpe se discute rarement en termes de machine et presque toujours en termes de paramètres. Chacun se lit comme un curseur : le pousser d'un côté gagne du temps ou de la qualité, et le paie ailleurs.
La puissance détermine l'épaisseur maximale franchissable et la vitesse d'avance sur les tôles fines. Elle n'améliore pas la précision : au-delà d'un certain seuil, elle élargit même la saignée et augmente l'apport thermique. Les ateliers généralistes s'équipent surtout dans la fourchette médiane, qui couvre la majorité des demandes sans surdimensionner la consommation.
Une source fibre de puissance moyenne traverse couramment l'acier doux jusqu'à une vingtaine de millimètres, avec une qualité de bord qui se dégrade progressivement à mesure que l'épaisseur augmente. Au-delà, l'oxycoupage et le plasma reprennent l'avantage économique. Les inox et les aluminiums plafonnent plus bas à puissance égale, leur conductivité thermique dissipant une partie de l'énergie déposée.
La vitesse chute très vite avec l'épaisseur : ce qui se coupe en dizaines de mètres par minute sur une tôle d'un millimètre tombe à moins d'un mètre par minute sur une forte épaisseur. Cette courbe explique pourquoi le prix d'une pièce ne suit pas la surface découpée mais la longueur de contour multipliée par le temps unitaire réel.
La découpe laser tient couramment quelques dixièmes de millimètre sur des pièces de dimensions courantes, ce qui suffit à la grande majorité des assemblages mécano-soudés. Les tolérances plus serrées relèvent de l'usinage de reprise, et non d'un réglage de coupe : demander au laser une précision d'ajusteur revient à payer un procédé pour ce qu'il ne garantit pas.
L'oxygène entretient la combustion du métal et accélère la coupe des aciers non alliés, au prix d'un bord oxydé qui demandera un décapage avant peinture. L'azote coupe à froid chimiquement et laisse un chant propre et directement soudable, mais sa consommation sous haute pression pèse dans le prix de revient, particulièrement sur les fortes épaisseurs.
Le placement automatique des pièces sur le format de tôle décide de la matière perdue, souvent le premier poste d'économie d'un dossier. Regrouper plusieurs références sur une même mise en plan, accepter une orientation imposée par le sens de laminage ou arrondir légèrement une cote peuvent faire basculer un taux de chute de plusieurs points.
Les plages indiquées correspondent aux ordres de grandeur usuels des ateliers de tôlerie industrielle. Elles varient avec la source installée, la nuance exacte du matériau et l'état de la buse, et ne se substituent jamais à un essai de coupe sur la matière réellement approvisionnée.
Les procédés de découpe, les métiers de la tôlerie, la relation de sous-traitance et le tissu industriel régional.
Un matériau ne se choisit pas seulement pour ses propriétés d'usage : sa conductivité, sa réflectivité et son comportement au pliage conditionnent la façon dont il sera découpé, mis en forme et assemblé.
La nuance de référence de la construction métallique et de la mécano-soudure. Elle se coupe vite à l'oxygène, se plie sans difficulté et se soude avec des consommables standard. Son point faible reste la corrosion : toute pièce exposée demande une protection, galvanisation, thermolaquage ou peinture industrielle, dont le coût s'anticipe dès le dessin.
Deux nuances austénitiques que tout oppose sur un point : la présence de molybdène dans la seconde, qui lui donne sa tenue en milieu chloruré, agroalimentaire ou littoral. La coupe se fait à l'azote pour préserver un chant clair, l'usinage demande des outils dédiés, et la déformation au pliage est plus marquée que sur l'acier en raison d'un retour élastique supérieur.
La première nuance, riche en magnésium, se plie et se soude bien : c'est le choix courant de la tôlerie fine. La seconde, filée en profilés, se prête au perçage et à l'anodisation. Le métal réfléchit fortement le faisceau et conduit très bien la chaleur, ce qui limite l'épaisseur franchissable à puissance égale et demande une source fibre plutôt qu'une source ancienne.
Tôle protégée en amont par un revêtement de zinc, très employée en enveloppe technique et en gaines. La découpe traverse le revêtement, ce qui laisse des chants nus à traiter si la pièce doit rester en extérieur. Le soudage exige une aspiration adaptée, les vapeurs de zinc n'étant pas anodines pour l'opérateur.
Alliages très conducteurs et très réfléchissants, longtemps difficiles à couper au laser avant la généralisation des sources fibre. Ils restent réservés aux pièces décoratives, aux composants électriques et à la robinetterie, avec un coût matière élevé qui rend l'optimisation de la chute déterminante dans le prix final.
Nuances à limite d'élasticité élevée employées pour alléger une structure à performance égale. Elles se découpent comme un acier ordinaire mais se plient différemment : rayons intérieurs plus généreux, retour élastique plus important, sens de laminage à respecter sous peine de fissuration en fibre extérieure du pli.
Les désignations citées renvoient aux nuances normalisées les plus répandues en tôlerie. Les épaisseurs mentionnées correspondent aux formats de tôle couramment approvisionnés, non aux capacités maximales d'un équipement particulier.
Procédés de découpe, pliage et soudage, choix d'un partenaire, panorama industriel régional : les publications récentes, dans l'ordre de parution.
Marquage CE, classes d'exécution EXC1 à EXC4, contrôle de production en usine et qualifications de soudage : ce que la norme EN 1090 impose vraiment.
Comment fonctionne la découpe laser, quelles épaisseurs et quels matériaux passent, quelle puissance choisir, ce que dit la norme et ce qui fait vraiment le …
Du charbon à la sidérurgie littorale, du ferroviaire à la sous-traitance : panorama des filières métal des Hauts-de-France et de leurs mutations en cours.
Géographie des ateliers, typologie des prestataires et critères d'évaluation : comment se repérer dans l'offre de découpe laser du Nord et de la métropole.
Pièce unique, petite série ou grande série : procédés, outillages, seuils de bascule et calcul du point d'équilibre entre coût fixe et coût unitaire.
Typologies de prestataires, grille de critères, lecture d'un devis et pilotage dans la durée : la méthode pour sélectionner un sous-traitant métal.
Un procédé à départager avant de figer un dessin, un pliage qui déforme un perçage, un devis dont l'écart reste inexpliqué, ou un tissu industriel régional à cartographier : chaque rubrique traite un de ces moments, avec des ordres de grandeur du métier plutôt que des promesses commerciales.
Parcourir les dossiers sous-traitance